 Richiamami
 Area riservata

0
La saldatura è una delle lavorazioni più diffuse nell’industria manifatturiera e, al tempo stesso, una delle più critiche sotto il profilo della salute dei lavoratori. I fumi generati dal processo contengono un cocktail di particelle metalliche, ossidi e gas che, se inalati, possono provocare patologie respiratorie, neurologiche e, come certificato dall’IARC dal 2018, cancro.
In questo capitolo analizziamo la composizione dei fumi per ciascun processo di saldatura, gli effetti sulla salute, il quadro normativo specifico (classificazione IARC, Capo II Titolo IX D.Lgs. 81/08), le norme tecniche ISO 21904 con le classi di efficienza W1/W2/W3, i valori limite di esposizione e le indicazioni pratiche per la valutazione del rischio nel DVR. Il capitolo successivo (Cap. 5) tratterà le tecniche di captazione.
I fumi di saldatura sono aerosol composti da particelle molto fini (tipicamente tra 0,01 e 1 μm di diametro) di ossidi metallici e altri composti, generati dalla vaporizzazione e ricondensazione del metallo base, del materiale di apporto e dei rivestimenti o flussi durante il processo di saldatura. A queste particelle si aggiungono gas come ozono (O₃), monossido di carbonio (CO), biossido di azoto (NO₂) e, nel caso di sgrassaggio inadeguato dei pezzi, fosgene.
La composizione e la quantità dei fumi variano enormemente in funzione di quattro fattori principali: il processo di saldatura (MIG/MAG, TIG, elettrodo rivestito, arco sommerso, plasma, laser), il materiale base (acciaio al carbonio, acciaio inossidabile, alluminio, rame), il materiale di apporto (composizione del filo o dell’elettrodo) e i parametri operativi (intensità di corrente, tensione, gas di protezione).
| Processo | Tasso emissione (mg/s) | Componenti principali dei fumi | Gas associati | Rischio relativo |
|---|---|---|---|---|
| MIG/MAG (acciaio C) | 5-15 | Fe₂O₃, MnO, SiO₂ | O₃, CO, NO₂ | Medio-alto |
| MIG/MAG (inox) | 5-20 | Fe₂O₃, Cr₂O₃, NiO, MnO | O₃, CO, NO₂ | MOLTO ALTO |
| Elettrodo rivestito | 10-30 | Fe₂O₃, CaF₂, MnO, fluoruri | CO, HF, NO₂ | Alto |
| TIG | 0,5-2 | Ossidi del metallo base | O₃, NO₂ | Basso |
| Arco sommerso | 1-3 | SiO₂, MnO, fluoruri | HF | Basso |
| Plasma | 15-40 | Come metallo base, particolato ultrafine | O₃, NO₂, UV | MOLTO ALTO |
| Laser | 2-10 | Nanoparticelle metalliche, COV, ossidi metallo base | O₃, CO, NO₂ | Alto |
| Saldobrasatura | Variabile | ZnO, CuO, SnO, CdO | CO | Medio |
Nota: il tasso di emissione del TIG è molto basso rispetto ad altri processi, ma la saldatura TIG su acciaio inox genera comunque Cr VI e deve essere trattata come esposizione a cancerogeni. Il taglio al plasma genera emissioni particolarmente elevate e particolato ultrafine.
La saldatura laser merita un approfondimento specifico perché è in rapida diffusione — soprattutto nella versione manuale — e presenta un profilo di rischio spesso sottovalutato. L’elevata densità di energia del fascio laser vaporizza il metallo generando un pennacchio di fumi composto da nanoparticelle (diametro inferiore a 100 nm), significativamente più fini di quelle prodotte dalla saldatura ad arco. Le nanoparticelle hanno una capacità di penetrazione polmonare superiore perché possono attraversare la barriera alveolo-capillare ed entrare nel circolo sanguigno.
La composizione dei fumi laser riflette il metallo base: su acciaio inox si generano nanoparticelle contenenti cromo VI e nichel, su alluminio si producono ossidi di alluminio e magnesio, su acciaio al carbonio prevalgono ossidi di ferro e manganese. A queste si aggiungono composti organici volatili (COV) quando il pezzo presenta residui di oli, vernici o trattamenti superficiali. I gas associati includono ozono (O₃), monossido di carbonio (CO) e ossidi di azoto (NO₂).
Un elemento critico: la saldatura laser è spesso percepita come “pulita” perché il pennacchio visibile è meno denso rispetto al MIG/MAG. In realtà, le nanoparticelle generate sono invisibili a occhio nudo e particolarmente insidiose. I sistemi di aspirazione devono garantire filtrazione ad alta efficienza (HEPA H13 / classe W3) e il posizionamento della captazione deve tenere conto della direzione del pennacchio, che nel laser tende a proiettarsi verticalmente verso l’alto con velocità elevata.
Sul piano normativo, la saldatura laser richiede anche la conformità alla EN 60825-1 (sicurezza dei sistemi laser: classificazione, requisiti, uso sicuro) e alla EN ISO 11553 (sicurezza delle macchine per lavorazione laser). La valutazione dei rischi deve coprire sia le emissioni aerodisperse sia i rischi ottici (radiazione laser diretta e riflessa) e termici.
Saldatura laser manuale: attenzione particolare. La diffusione dei sistemi laser manuali portatili ha introdotto il laser nelle officine artigianali dove spesso mancano le misure di protezione tipiche delle isole robotizzate (cabine chiuse, aspirazione integrata). Per la saldatura laser manuale servono: aspirazione localizzata con filtri HEPA/W3, schermature anti-riflesso, DPI specifici (occhiali laser con OD adeguato alla lunghezza d’onda), formazione specifica dell’operatore e delimitazione dell’area con segnaletica.
La saldatura a stagno — o brasatura dolce — è il processo di giunzione standard nell’industria elettronica ed elettrotecnica: assemblaggio di schede PCB, connessioni di componenti, manutenzione e riparazione di apparecchiature. A differenza della saldatura ad arco, le temperature sono basse (180-250 °C), le emissioni di particolato metallico sono limitate, ma il rischio sanitario è tutt’altro che trascurabile.
L’inquinante principale non è lo stagno, ma la colofonia. Il filo di saldatura contiene un’anima di flussante a base di colofonia (rosin), una resina naturale derivata dalle conifere. Quando riscaldata, la colofonia genera fumi contenenti acidi resinici (acido abietico, acido primarico e derivati) che sono tra le cause più frequenti di asma occupazionale nei paesi industrializzati. Nel Regno Unito, i fumi di colofonia sono nella top 5 delle cause di asma professionale. L’effetto è da sensibilizzazione: una volta sviluppata, l’asma da colofonia è permanente e irreversibile, e anche esposizioni molto basse possono scatenare attacchi.
I valori limite per i fumi di colofonia sono estremamente bassi: il WEL britannico (EH40, riferimento internazionale più utilizzato) fissa 0,05 mg/m³ come TWA su 8 ore e 0,15 mg/m³ come STEL (15 minuti). L’ACGIH non ha un TLV specifico per la colofonia come tale, ma classifica i fumi di saldatura a stagno nella categoria “not classifiable as a human carcinogen” (A4) pur riconoscendo il potenziale sensibilizzante. Il riferimento pratico resta il WEL britannico.
Nelle leghe tradizionali Sn/Pb (60/40 o 63/37), c’è un rischio aggiuntivo da piombo: in Italia il piombo inorganico e i suoi composti hanno un VLEP di 0,15 mg/m³ (Allegato XLIII); il TLV-TWA ACGIH è più severo, 0,05 mg/m³ sulla frazione inalabile. Il piombo è classificato IARC Gruppo 2A (probabilmente cancerogeno) ed è tossico per la riproduzione. Attenzione: la direttiva (UE) 2024/869 porta il valore europeo a 0,03 mg/m³, ma alla data di redazione non risulta recepita in Italia (v. Cap. 16 sez. 16.3.2). La Direttiva RoHS 2011/65/UE ha limitato l’uso del piombo nelle apparecchiature elettriche ed elettroniche, promuovendo le leghe lead-free (tipicamente Sn99,3/Cu0,7 o Sn96,5/Ag3,0/Cu0,5). Le leghe senza piombo hanno temperature di fusione leggermente più alte (217-227 °C vs 183 °C) e possono generare fumi di colofonia più abbondanti per il maggior tempo di contatto termico.
| Inquinante | TLV / WEL | Effetto principale | Fonte |
|---|---|---|---|
| Fumi colofonia (acidi resinici) | 0,05 mg/m³ TWA – 0,15 mg/m³ STEL | Asma occupazionale (irreversibile), dermatite | UK EH40 |
| Piombo (leghe Sn/Pb) | 0,15 (VLEP It.) / 0,05 (ACGIH) | Neurotossico, nefrotossico, IARC Gruppo 2A | VLEP It. 0,15 – ACGIH 0,05 |
| Stagno (SnO) | 2 mg/m³ (inalabile) | Stannosi polmonare (benigna) | VLEP Italia (All. XXXVIII) |
| Formaldeide (da flussanti) | 0,37 mg/m³ (0,3 ppm) | Irritante, cancerogeno IARC Gruppo 1 | VLEP Italia (All. XLIII) |
Una criticità specifica della saldatura elettronica: l’operatore lavora con il viso a pochi centimetri dal punto di saldatura (lavoro di precisione su PCB), e i fumi salgono verticalmente nella zona respiratoria. Senza aspirazione localizzata, l’esposizione è diretta e concentrata. I sistemi di ventilazione generale del locale sono del tutto insufficienti.
L’aspirazione deve essere ravvicinata e posizionata lateralmente o dal basso rispetto all’operatore, in modo che il flusso d’aria allontani i fumi dalla zona respiratoria senza interferire con la lavorazione di precisione. Le soluzioni più efficaci sono: bracci aspiranti da banco con bocchetta posizionata a 5-15 cm dal punto di saldatura, depuratori a filtrazione combinata (HEPA per il particolato + carbone attivo per i fumi di colofonia), ugelli aspiranti integrati nelle stazioni di saldatura.
Saldatura elettronica: non sottovalutare il rischio. I fumi di colofonia sono tra le prime cause di asma professionale. L’asma è irreversibile. Il valore limite (WEL UK) è di soli 0,05 mg/m³ — serve aspirazione localizzata alla fonte.
Con leghe Sn/Pb: rischio aggiuntivo da piombo (IARC 2A). Preferire leghe lead-free (RoHS). L’operatore lavora vicinissimo alla fonte: braccio aspirante a 5-15 cm dal punto di saldatura.
Filtrazione: HEPA (particolato) + carbone attivo (fumi colofonia). Solo ventilazione generale = insufficiente.
Nel marzo 2018, l’Agenzia Internazionale per la Ricerca sul Cancro (IARC, Monografia 118) ha classificato i fumi di saldatura nel Gruppo 1 — agenti cancerogeni certi per l’uomo. La classificazione si applica a tutti i tipi di fumi di saldatura, indipendentemente dal processo e dal materiale. Le radiazioni UV da saldatura sono state classificate nel Gruppo 1 già in precedenza.
Le evidenze scientifiche hanno dimostrato un’associazione causale tra l’esposizione ai fumi di saldatura e il cancro al polmone. Evidenze limitate ma suggestive riguardano anche il cancro al rene. Nel mondo operano circa 11 milioni di saldatori, e un numero ancora maggiore di lavoratori è esposto indirettamente ai fumi.
Cosa cambia dopo IARC 2018 per l’RSPP: tutti i fumi di saldatura sono cancerogeni certi (Gruppo 1), non solo quelli dell’inox. Il DVR deve applicare il Capo II del Titolo IX del D.Lgs. 81/08 (cancerogeni).
Obblighi: registro degli esposti, sorveglianza sanitaria rafforzata (almeno annuale, prosegue anche dopo cessazione esposizione), aspirazione localizzata ad alta efficienza, riduzione dell’esposizione al livello più basso tecnicamente possibile.
Oltre al cancro, i fumi di saldatura possono causare: febbre da fumi metallici (sintomi simil-influenzali, tipicamente da inalazione di ZnO nella saldobrasatura), irritazione delle vie respiratorie (ozono, NO₂, fluoruri), bronchite cronica e asma occupazionale, siderosi (accumulo di ossidi di ferro nei polmoni, visibile ai raggi X ma generalmente benigna), manganismo (sindrome neurologica simile al Parkinson, da esposizione cronica al manganese), effetti sul sistema nervoso centrale (da esposizione ad alluminio e manganese).
La serie UNI EN ISO 21904 (che ha sostituito le precedenti ISO 15012) è il riferimento tecnico per la progettazione, la prova e la marcatura delle attrezzature per la cattura e la separazione dei fumi di saldatura. Si articola in quattro parti.
| Parte | Titolo | Contenuto chiave |
|---|---|---|
| Parte 1 (21904-1) | Requisiti generali | Cappe, condotti, filtri, portate, marcatura. Requisiti di sicurezza (infiammabilità materiali, segnali di avvertenza malfunzionamento). Istruzioni per l’uso per sostanze CMR. |
| Parte 2 (21904-2) | Efficienza di separazione | Classi W1 (bassa), W2 (media), W3 (alta, >99%). Metodo di prova basato su EN 1093-6/EN 1093-7. Per sostanze CMR: classe W3 obbligatoria. |
| Parte 3 (21904-3) | Torce aspiranti | Efficienza di captazione delle torce con estrazione integrata. Test di cattura in condizioni reali. |
| Parte 4 (21904-4) | Portate minime | Determinazione della portata minima per cappe e ugelli. Piano di misurazione a 1,5D dall’ingresso. Velocità minima 0,3 m/s. |
La Parte 2 definisce tre classi di efficienza massica di separazione, misurate confrontando la concentrazione di fumi in ingresso e in uscita dal sistema filtrante:
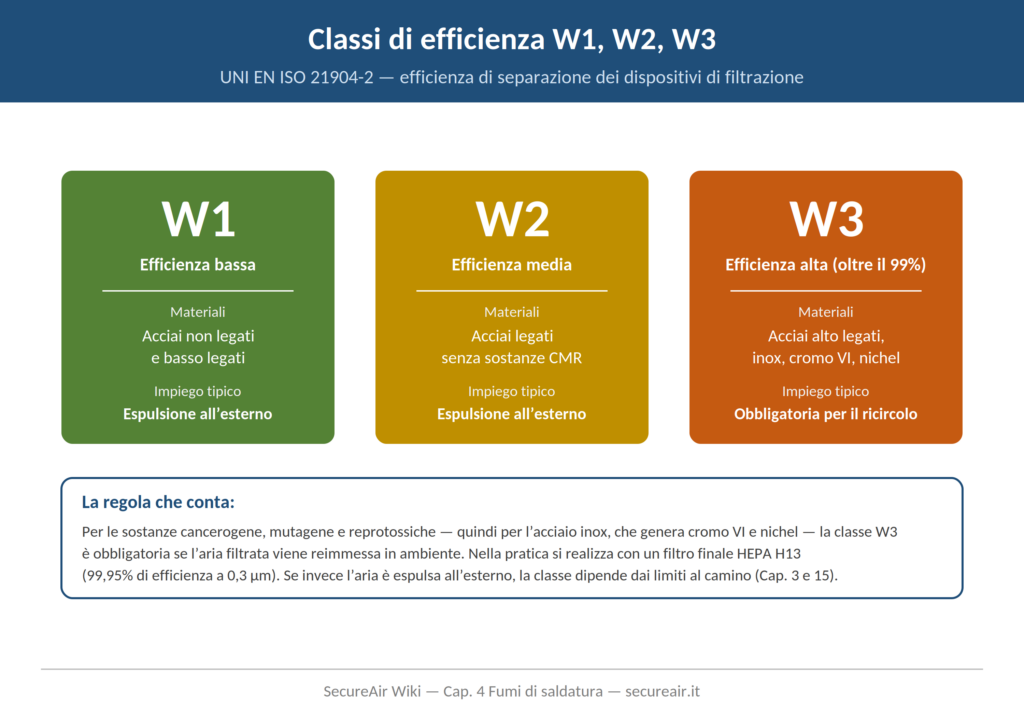
Nota sulla ISO 21904-1 – ricircolo e legislazioni nazionali: la norma stessa avverte (Nota 1 al punto 6.1): “In alcuni paesi, il ricircolo dell’aria nell’atmosfera del luogo di lavoro non è consigliato o è vietato”. Il fabbricante deve dichiarare se l’attrezzatura può essere utilizzata per CMR e se è idonea al ricircolo. La classe W3 è condizione necessaria ma non sufficiente: servono anche monitoraggio continuo e accettazione dell’ente locale.
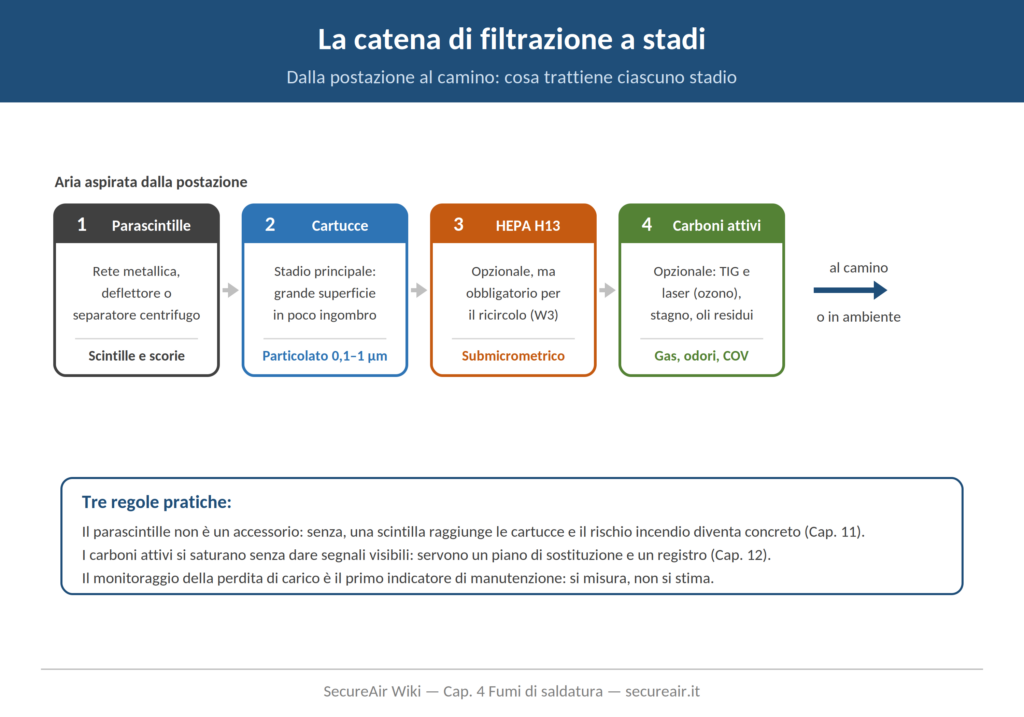
Definite le classi di efficienza richieste dalla ISO 21904, vediamo con quali tecnologie si raggiungono. I sistemi moderni per i fumi di saldatura adottano quasi sempre una filtrazione a stadi progressivi: ogni stadio trattiene una frazione diversa dell’inquinante e protegge quello successivo, allungandone la vita utile e riducendo i costi di esercizio.
| Stadio | Tecnologia | Cosa trattiene | Note applicative |
|---|---|---|---|
| 1. Parascintille / prefiltro | Rete metallica, deflettore o separatore centrifugo | Scintille, scorie, particelle grossolane | Sempre necessario a monte delle cartucce: protegge dal rischio incendio (cfr. Cap. 11) |
| 2. Stadio principale | Filtri a cartuccia pieghettata | Particolato fine (0,1-1 μm) | Grande superficie filtrante in ingombro ridotto; il cuore del sistema |
| 3. Stadio assoluto (opzionale) | Filtro HEPA H13 | Frazione submicrometrica residua | Necessario per il ricircolo con sostanze CMR (classe W3) |
| 4. Stadio molecolare (opzionale) | Carboni attivi | Ozono, gas, odori, COV, fumi di colofonia | Indicato per TIG/laser (ozono), saldatura a stagno, pezzi con residui di oli o vernici |
Il materiale della cartuccia determina efficienza, perdita di carico e durata. Le miscele cellulosa/poliestere sono lo standard economico per saldatura leggera e discontinua. I media con rivestimento in nanofibra lavorano in filtrazione di superficie: le particelle formano uno strato (“cake”) sulla faccia esterna invece di penetrare in profondità, si distaccano meglio durante la pulizia e mantengono più a lungo portata ed efficienza — sono oggi la best practice per i fumi di saldatura. Le membrane in PTFE sono indicate in presenza di particolato oleoso o umido (pezzi lubrificati, nebbie miste), dove i media tradizionali impaccano rapidamente. Per il rischio ATEX esistono versioni con trattamento antistatico/alluminizzato (cfr. Cap. 11).
Come riferimento di efficienza, le best practice internazionali indicano media equivalenti almeno a MERV 15 (≈85% del particolato submicrometrico) per la saldatura generica su acciaio al carbonio, e MERV 16 o HEPA per l’inox e gli alto legati, dove la presenza di cromo esavalente e nichel impone efficienze di cattura superiori al 95%. Per il ricircolo con fumi CMR resta vincolante la classe W3 (>99%) della ISO 21904-2.
Nei sistemi per uso intensivo o continuativo, le cartucce sono rigenerate in automatico dal sistema jet-pulse: brevi impulsi di aria compressa in controcorrente distaccano il cake di polvere, che cade nel contenitore di raccolta sottostante. Il ciclo può essere comandato a tempo o, meglio, dal pressostato differenziale quando la perdita di carico supera la soglia. La ISO 21904-1 richiede che il sistema di pulizia non rilasci polveri nell’ambiente durante il ciclo. Per usi saltuari o portate ridotte (postazioni singole, manutenzioni occasionali, saldatura a stagno) sono spesso più economici i sistemi a cartucce a perdere, sostituite a intasamento raggiunto: nessun consumo di aria compressa, ma costo ricambi più alto in caso di uso frequente.
Due parametri guidano il dimensionamento: il rapporto aria/tessuto (portata trattata per m² di superficie filtrante: più è basso, più lunga è la vita dei filtri e più stabile la portata) e la perdita di carico ammissibile. In esercizio, il manometro o pressostato differenziale è lo strumento chiave: una perdita di carico crescente segnala l’intasamento (portata in calo = captazione in calo), una perdita di carico anomala e bassa può segnalare cartucce danneggiate o mal montate. I sistemi conformi a ISO 21904-1 devono avvisare l’operatore quando la portata scende sotto il minimo (allarme ottico/acustico). La manutenzione programmata dei filtri è trattata nel Cap. 12.
Best practice – filtrazione fumi di saldatura in sintesi:
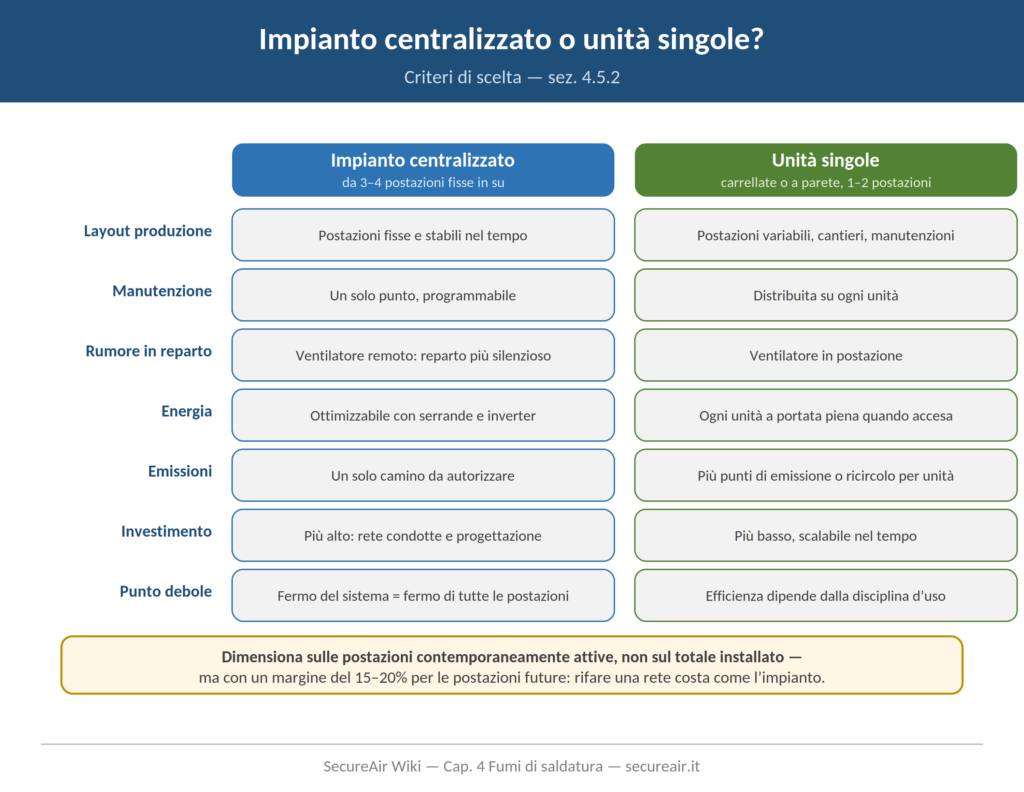
Quando le postazioni di saldatura sono più di 3-4 e la produzione è continuativa, la somma di tante unità singole (carrellate o a parete) smette di essere la soluzione più razionale: entra in gioco l’impianto di aspirazione centralizzato, in cui tutte le postazioni sono servite da un’unica rete di condotte collegata a un depuratore e a un ventilatore centrali.
Lo schema tipico prevede: dispositivi di captazione per postazione (bracci, cappe o banchi — cfr. Cap. 5) → serranda di intercettazione per postazione → rete di condotte dimensionata a velocità di trasporto costante → depuratore centrale a cartucce (con gli stadi di filtrazione visti in sez. 4.4) → ventilatore → camino autorizzato (cfr. Cap. 3) o ricircolo (solo con sistema certificato W3 e monitoraggio continuo).
Due componenti fanno la differenza tra un centralizzato ben progettato e uno inefficiente. Le serrande automatiche (comandate dall’accensione della saldatrice o da sensori) chiudono le postazioni inattive, concentrando la portata dove si sta saldando. L’inverter con sensore di pressione adegua la velocità del ventilatore al numero di postazioni attive: la velocità di cattura resta costante e il consumo elettrico scende nelle ore di lavoro parziale — su un impianto multi-postazione il risparmio energetico rispetto al funzionamento a portata fissa è tipicamente del 30-50%.
Nella rete di condotte, la velocità di trasporto va mantenuta sopra il minimo del materiale trasportato: per i soli fumi di saldatura (particelle submicrometriche) l’ACGIH indica 10-12 m/s minimi, 15 m/s consigliati; se la stessa rete serve anche lavorazioni che generano polveri più pesanti (molatura, sbavatura), si dimensiona sulla polvere più esigente, salendo a 18-23 m/s (cfr. tabella velocità di trasporto nel Cap. 6). Al di sotto del minimo, il particolato sedimenta nei tratti orizzontali, riducendo la sezione utile e creando accumuli di materiale potenzialmente combustibile (cfr. Cap. 11 per gli aspetti ATEX).
| Criterio | Impianto centralizzato | Unità singole (carrellate/a parete) |
|---|---|---|
| N. postazioni | Conveniente da 3-4 postazioni fisse in su | Ottimale per 1-2 postazioni o interventi mobili |
| Layout produzione | Postazioni fisse e stabili nel tempo | Postazioni variabili, cantieri, manutenzioni |
| Manutenzione | Un solo punto (depuratore centrale), programmabile | Distribuita su ogni unità |
| Rumore in reparto | Ventilatore remoto: reparto più silenzioso | Ventilatore in postazione |
| Energia | Ottimizzabile con serrande + inverter | Ogni unità a portata piena quando accesa |
| Emissioni | Un solo camino da autorizzare (Cap. 3) | Più punti di emissione o ricircolo per unità |
| Investimento iniziale | Più alto (rete condotte + progettazione) | Più basso, scalabile nel tempo |
| Punto debole | Fermo del sistema = fermo di tutte le postazioni | Efficienza dipende dalla disciplina d’uso di ogni operatore |
In pratica – progettare pensando a domani: il dimensionamento della rete e del ventilatore va fatto sul numero di postazioni contemporaneamente attive (fattore di contemporaneità), non sul totale installato — ma con un margine di ampliamento del 15-20% per le postazioni future: aggiungere una derivazione a una rete progettata giusta costa poco, rifare una rete sottodimensionata costa come l’impianto. In caso di fermo del depuratore centrale valgono gli obblighi di gestione guasti visti nel Cap. 3 (arresto e comunicazione entro 8 ore, se l’emissione è autorizzata).
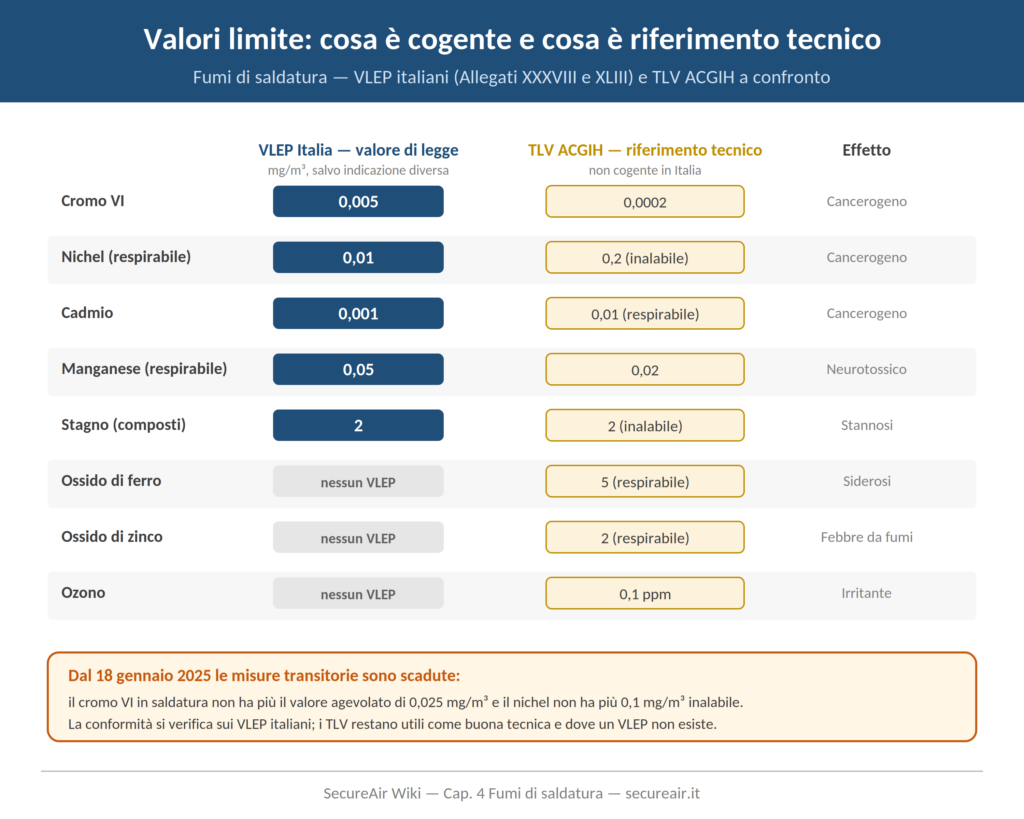
Non esiste un TLV unico per i “fumi di saldatura” come miscela: la valutazione deve considerare i singoli componenti, ciascuno con il proprio valore limite. Questo è l’errore più comune: usare il valore generico di 5 mg/m³ (TLV-TWA ACGIH per “particelle non altrimenti specificate con esposizione a saldatura”) senza analizzare i singoli componenti.
| Componente | TLV-TWA ACGIH (mg/m³) | VLEP Italia (mg/m³) | Classificazione | Processo critico |
|---|---|---|---|---|
| Cromo VI (composti cancerogeni, come cromo) | 0,0002 | 0,005 | Cancerogeno certo (IARC Gr. 1) | Saldatura inox |
| Nichel (composti) | 0,2 (inalabile) | 0,05 (inalabile) – 0,01 (respirabile)** | Cancerogeno certo (IARC Gr. 1) | Saldatura inox |
| Manganese (fraz. respirabile) | 0,02 | 0,05 (respirabile) – 0,2 (inalabile)** | Neurotossico | MIG/MAG acciaio C |
| Ferro ossido (fumi Fe₂O₃) | 5 (respirabile) | nessun VLEP italiano* | Siderosi polmonare | Tutti i processi su acciaio |
| Zinco ossido (ZnO fumi) | 2 (respirabile) | Febbre da fumi metallici | Saldobrasatura, zincati | |
| Ozono (O₃) | 0,1 ppm | nessun VLEP italiano | Irritante polmonare | MIG/MAG, TIG su alluminio |
| Cadmio (CdO) | 0,01 (respirabile) | 0,001 (inalabile) — transitorio 0,004 fino all’11/07/2027 | Cancerogeno certo (IARC Gr. 1) | Brasatura con leghe Ag-Cd |
* Né l’ossido di ferro né l’ossido di zinco né l’ozono hanno un VLEP nell’ordinamento italiano: per questi si opera con gli obblighi generali degli Artt. 224-225 e, in igiene industriale, con i riferimenti tecnici internazionali dichiarati come tali. Il limite di 10 mg/m³ per le polveri inalabili si applica solo a particelle non altrimenti classificate (PNOC), non ai fumi di saldatura, la cui composizione è sempre nota e specifica: usarlo come riferimento per i fumi di saldatura è un errore grave che porta a sottovalutare il rischio.
** Gli Allegati XXXVIII e XLIII sono stati integralmente sostituiti dal D.Lgs. 4 settembre 2024 n. 135 (recepimento della dir. UE 2022/431). I valori riportati sono quelli vigenti ad agosto 2026; le misure transitorie hanno scadenze proprie, indicate in tabella. Verificare sempre l’edizione vigente degli allegati (Cap. 16 sez. 16.3).
L’ACGIH ha progressivamente ridotto il TLV del manganese: da 5 mg/m³ negli anni ’90 a 0,02 mg/m³ (frazione respirabile) oggi, una riduzione di 250 volte. Questo valore è così basso che anche sistemi di aspirazione efficienti possono avere difficoltà a garantirne il rispetto nelle lavorazioni MIG/MAG su acciaio al carbonio con fili ad alto contenuto di manganese. Anche il valore europeo/italiano si è adeguato al ribasso: con la direttiva 2017/164 il VLEP è oggi 0,05 mg/m³ per la frazione respirabile (0,2 mg/m³ inalabile) — comunque 2,5 volte più alto del TLV ACGIH. In sede di verifica fa fede il VLEP italiano, ma il TLV resta un riferimento di buona tecnica utile in fase di progettazione: dimensionare sull’ordine di grandezza più severo evita di dover rifare l’impianto al prossimo aggiornamento normativo.
Dal 2025 il cromo VI in saldatura ha un limite cinque volte più basso. Fino al 17 gennaio 2025 l’Allegato XLIII ammetteva, per i procedimenti di saldatura, taglio al plasma e processi analoghi che producono fumi, un valore limite transitorio di 0,025 mg/m³ di cromo VI, contro gli 0,010 mg/m³ generali. Entrambe le misure transitorie sono scadute: oggi vale 0,005 mg/m³ per tutti, saldatura compresa.
Lo stesso vale per il nichel: dal 18 gennaio 2025 si applicano 0,01 mg/m³ sulla frazione respirabile e 0,05 sulla inalabile, al posto del precedente 0,1 mg/m³. Chi ha dimensionato un impianto per l’inox prima del 2025, o ha una valutazione del rischio non aggiornata da allora, sta con ogni probabilità lavorando su valori superati: è la verifica più urgente da fare in reparto.
Nella tabella convivono due famiglie di numeri che è bene non confondere. I VLEP italiani sono valori di legge: stanno nell’Allegato XXXVIII per gli agenti chimici e nell’Allegato XLIII per cancerogeni, mutageni e reprotossici, e il loro superamento è una non conformità sanzionabile. I TLV dell’ACGIH sono riferimenti tecnici di un’associazione scientifica statunitense: spesso più severi, aggiornati ogni anno e talvolta ritirati, non hanno valore cogente in Italia.
Li riportiamo affiancati perché nella saldatura sono utili entrambi: per diversi componenti dei fumi — ossido di ferro, ossido di zinco, ozono — un VLEP italiano non esiste, e in quei casi l’igienista industriale ha bisogno di un riferimento tecnico dichiarato. Ma la regola operativa è semplice: si verifica la conformità sui VLEP italiani, si usano i TLV come buona tecnica e come indicatore di dove la normativa si sta muovendo, citandone sempre l’edizione. Il Cap. 16 sez. 16.3 riporta la tabella completa dei soli valori cogenti in Italia.
I limiti al camino, già trattati nel Cap. 3, assumono valori specifici per la saldatura. Si ricordano i principali:
| Inquinante | Lombardia Allegato 30 | Emilia-Romagna Allegato saldatura | Note |
|---|---|---|---|
| Polveri totali | 10 mg/Nm³ | 5 mg/Nm³ | ER metà del limite LO |
| Cr, Ni, Cd, Co, Pb | 0,1 mg/Nm³ ciascuno | 0,1 mg/Nm³ | Inclusi nel limite polveri |
| Stagno (Sn) | 2 mg/Nm³ | Solo brasatura | |
| Soglia esonero analisi | <50 kg/anno mat. apporto | Variabile | Mai esonero per plasma |
| Efficienza captazione min. | 90% | Solo ER |
La valutazione del rischio da fumi di saldatura nel DVR deve seguire un approccio sistematico che consideri tutti i fattori rilevanti. Lo schema proposto dal CARSAT (Francia) e ripreso dalle ASL piemontesi prevede quattro assi di analisi:
Checklist DVR – fumi di saldatura:
La Scheda Tecnica n. 2 della Regione Emilia-Romagna (“Impianti di ventilazione nelle operazioni di saldatura”, ARPA/SPSAL, 1991, rev. 2004) fornisce indicazioni operative precise per la progettazione degli impianti di ventilazione nella saldatura. I punti chiave:
La velocità di captazione alla sorgente non deve essere inferiore a 0,5 m/s, con aumenti dovuti a particolari condizioni dell’impianto o a parametri igienico-ambientali. Questo valore è coerente con la fascia 0,50-1,0 m/s indicata dall’ACGIH per la saldatura (rilascio a bassa velocità in aria a bassa velocità).
Per gli agenti cancerogeni e mutageni (punto 5.3), la scheda richiama il D.Lgs. 626/94 (ora D.Lgs. 81/08 Capo II): il datore di lavoro deve progettare lavorazioni in modo che non vi sia emissione di agenti cancerogeni nell’aria; se non tecnicamente possibile, l’eliminazione deve avvenire mediante aspirazione localizzata con emissione all’esterno. L’aspirazione deve avvenire il più vicino possibile al punto di emissione.
Per i pezzi grandi impossibili da saldare a banco, la scheda individua tre soluzioni impiantistiche: strutture aeree portanti con aspirazione mobile scorrevole su rotaie (utilizzabili con limitazioni in presenza di carro ponte); canalizzazione fissa a parete con fessura longitudinale e tubazione snodata terminante con cappetta; canalizzazione interrata con bracci girevoli su assi verticali.
Il Cap. 5 approfondisce le tecniche di captazione: bracci, cappe, torce aspiranti, banchi. secureair.it/wiki-aria-industriale/tecniche-captazione/
Aspiratori fumi carrellati (serie MFU-HW) — Filtrazione W3 certificata ISO 21904-2, HEPA H13 (99,9% a 0,2 μm), con bracci aspiranti 3-4 m. Ideali per postazioni di saldatura singole o doppie. secureair.it/categoria-prodotto/aspiratori-fumi/
Bracci aspiranti snodati — Autoportanti, posizionamento vicino alla fonte come richiesto dalla ISO 21904. Disponibili con diametri da 150 a 200 mm, raggio 3-4 m. secureair.it/categoria-prodotto/bracci-aspiranti/
Tavolo da saldatura aspirante SBW — Piano di lavoro per dima con aspirazione integrata dal basso e frontale. Combina la funzione di attrezzatura e di captazione. secureair.it/categoria-prodotto/banchi-aspiranti/
Bracci aspiranti da laboratorio (LAB) — Per saldatura elettronica a stagno e manipolazioni in laboratorio. Posizionamento ravvicinato (5-15 cm), basse portate, bassa rumorosità. secureair.it/categoria-prodotto/bracci-aspiranti/
Depuratore VLAB — Filtrazione combinata HEPA + carbone attivo per fumi di colofonia e particolato da saldatura a stagno. Ideale per laboratori elettronici e R&D. secureair.it/categoria-prodotto/aspiratori-fumi/
Le prescrizioni per le emissioni da saldatura (limiti al camino, soglie di esonero, tipologie di abbattitori ammessi) variano da Regione a Regione. I valori indicati in questo capitolo si basano sugli allegati tecnici della Lombardia (DDS 8213/2009, ora DDUO 7082/2024) e dell’Emilia-Romagna, tra i più dettagliati in Italia. Si raccomanda di verificare sempre le prescrizioni vigenti nella propria area territoriale.
Approfondisci: Cap. 15 — Normative Regionali (secureair.it/wiki-aria-industriale/normative-regionali/)
Chiudiamo con un po’ di leggerezza — ma solo nella forma. Questi dieci errori li abbiamo incontrati tutti, più di una volta: se vi riconoscete in qualcuno, nessuna vergogna. L’importante è rimediare.
La morale: nove di questi dieci errori hanno la stessa radice: trattare l’aspirazione come un accessorio invece che come parte del processo produttivo. Il decimo — il fosgene — ricorda che con la chimica non si improvvisa mai.
Il TIG emette molto meno particolato (0,5-2 mg/s contro 5-20 mg/s del MIG/MAG), ma dopo la classificazione IARC 2018 tutti i fumi di saldatura sono cancerogeni certi. Inoltre, il TIG su acciaio inox genera Cr VI, tra i cancerogeni più potenti. La quantità è minore, ma il rischio non è nullo: servono comunque aspirazione localizzata e valutazione specifica nel DVR.
Per il ricircolo dell’aria in ambiente: classe W3 (efficienza >99%) secondo ISO 21904-2, che nella pratica si raggiunge con filtri HEPA H13 (99,95% a 0,3 μm). Per l’espulsione esterna, la classe dipende dai limiti al camino: un filtro W2 può essere sufficiente se combinato con un camino autorizzato.
No. Il valore di 10 mg/m³ (polveri inalabili) si applica solo a particelle non altrimenti classificate (PNOC), cioè a composizione nota, bassa tossicità e meccanismo di danno limitato a infiammazione. I fumi di saldatura hanno composizione specifica e contengono agenti cancerogeni: devono essere valutati per singolo componente con i rispettivi valori limite. I VLEP italiani di riferimento sono cromo VI 0,005 mg/m³, nichel 0,01 mg/m³ sulla frazione respirabile e manganese 0,05 mg/m³ sempre sulla respirabile: tre ordini di grandezza sotto i 10 mg/m³.
Non più. Lo è stato fino al 17 gennaio 2025, quando l’Allegato XLIII prevedeva per saldatura, taglio al plasma e processi analoghi che producono fumi un valore transitorio di 0,025 mg/m³. Quella misura è scaduta insieme a quella generale di 0,010: oggi il valore è 0,005 mg/m³ per tutti. È un cambiamento sostanziale per chi salda inox, perché impianti dimensionati sul vecchio valore possono non essere più adeguati.
No. Ossido di ferro, ossido di zinco e ozono — tutti presenti nei fumi di saldatura — non hanno un VLEP nell’ordinamento italiano, ma restano pienamente applicabili gli obblighi degli Artt. 224 e 225 del D.Lgs. 81/08: eliminare o ridurre il rischio alla fonte, con l’aspirazione localizzata come misura prioritaria. L’assenza di un numero da confrontare non è un’autorizzazione a non misurare e non captare.
Le principali norme citate o rilevanti per i temi trattati in questo capitolo.
| Codice | Titolo | Anno | Rilevanza |
|---|---|---|---|
| D.Lgs. 81/08 Titolo IX | Protezione agenti chimici (Capo I) e cancerogeni (Capo II) | 2008 | Sez. 4.2 |
| IARC Monografia 118 | Classificazione fumi saldatura Gruppo 1 | 2018 | Sez. 4.2 |
| D.Lgs. 135/2024 | Sostituzione degli Allegati XXXVIII e XLIII – nuovi valori limite | 2024 | Sez. 4.6 |
| D.Lgs. 81/08 All. XLIII | Valori limite – cancerogeni, mutageni e reprotossici (Cr VI, Ni, Cd, Pb) | 2008 | Sez. 4.6.1 |
| D.Lgs. 81/08 All. XXXVIII | Valori limite – agenti chimici (manganese, stagno, NO₂) | 2008 | Sez. 4.6.1 |
| UNI EN ISO 21904-1 | Requisiti generali captazione/separazione fumi | 2020 | Sez. 4.3 |
| UNI EN ISO 21904-2 | Classi efficienza separazione W1/W2/W3 | 2020 | Sez. 4.3 |
| UNI EN ISO 21904-3 | Efficienza captazione torce aspiranti | 2020 | Sez. 4.3 |
| UNI EN ISO 21904-4 | Portata minima volume aria dispositivi cattura | 2020 | Sez. 4.3 |
| EN 689 | Strategia campionamento esposizione professionale | 2018 | Sez. 4.6 |
| EN 60825-1 | Sicurezza sistemi laser – Classificazione e requisiti | 2014 | Sez. 4.1.2 |
| DDS 8213/2009 All. 30 (ora DDUO 7082/2024) | Allegato saldatura Lombardia – Limiti e prescrizioni | 2009/2024 | Sez. 4.7 |
| HSE EH40 / INDG249 | WEL fumi colofonia (rosin): 0,05 mg/m³ TWA, 0,15 STEL | 2020 | Sez. 4.1.3 |
| Dir. RoHS 2011/65/UE | Restrizione piombo in apparecchiature elettriche/elettroniche | 2011 | Sez. 4.1.3 |
| IPC J-STD-004B | Classificazione flussi di saldatura (colofonia e derivati) | 2011 | Sez. 4.1.3 |
Hai suggerimenti, segnalazioni o domande? Questa Wiki è un progetto in evoluzione. Se hai riscontrato un’imprecisione, vuoi suggerire un approfondimento, o desideri maggiori informazioni tecniche, scrivici.
Compila il form: secureair.it/wiki-segnalazioni/
I contenuti della SecureAir Wiki sono offerti gratuitamente a scopo informativo e divulgativo. Le informazioni tecniche e i riferimenti normativi riportati sono redatti con la massima cura, ma non costituiscono consulenza professionale: ogni realtà produttiva presenta specificità che devono essere valutate caso per caso, sotto la supervisione di un professionista abilitato (RSPP, igienista industriale, progettista) e alla luce della normativa vigente al momento della consultazione. SecureAir declina ogni responsabilità per decisioni assunte sulla base dei soli contenuti di questa guida.
© 2026 SecureAir — www.secureair.it. Tutti i diritti riservati. È vietata la riproduzione, anche parziale, di testi, tabelle e immagini senza autorizzazione scritta.
Compila il modulo sotto per richiedere un preventivo via email, concordare condizioni particolari o chiarimenti tecnici
 30 giorni soddisfatto o rimborsato
 Garanzia 24 mesi
 Spedizione in 48h
 Pagamenti sicuri in HTTPS
 Ordini telefonici

 Pagamenti sicuri in HTTPS
