Richiamami
 Area riservata

0
Questo capitolo affronta il primo anello: come progettare e posizionare il dispositivo captante per massimizzare l’efficienza di cattura, ridurre le portate necessarie (e quindi i costi energetici) e rispettare le norme tecniche ISO 21904 e ACGIH.
La progettazione di un sistema captante efficace si fonda su principi ingegneristici consolidati, sintetizzati dal CARSAT in 9 regole e ripresi dall’ACGIH nel manuale Industrial Ventilation:
La velocità di cattura è la velocità dell’aria nel punto in cui si trova l’inquinante, sufficiente a vincere le correnti d’aria avverse e a trascinare l’inquinante verso la cappa. L’ACGIH fornisce intervalli di velocità di cattura per diverse condizioni operative:
| Condizione di dispersione | Esempi | Velocità di cattura (m/s) |
|---|---|---|
| Rilascio senza velocità in aria calma | Evaporazione da serbatoi, sgrassatura a vapore | 0,25 – 0,50 |
| Rilascio a bassa velocità in aria a bassa velocità | Saldatura, verniciatura in cabina, riempimento contenitori | 0,50 – 1,0 |
| Rilascio a media velocità in ambiente ventilato | Verniciatura a spruzzo, caricamento nastro, frantumazione | 1,0 – 2,5 |
| Lancio ad alta velocità in ambiente molto ventilato | Smerigliatura, molatura, sabbiatura abrasiva | 2,5 – 10,0 |
Fonte: ACGIH, Industrial Ventilation – A Manual of Recommended Practice (31ª ed.), e articolo Dimiccoli/Saviano su Ambiente&Sicurezza. La scelta del valore nel range dipende dal caso specifico: correnti d’aria trasversali, tossicità dell’inquinante, continuità dell’emissione.

Sono due parametri diversi che vivono in due punti diversi dell’impianto, e scambiarli porta a errori di dimensionamento importanti. La velocità di cattura è quella che serve davanti alla bocca aspirante, nel punto in cui si trova l’inquinante: vale da 0,25 a 10 m/s secondo l’energia di rilascio, come nella tabella qui sopra. La velocità di trasporto è invece quella che serve dentro il condotto perché il materiale non si depositi, e per le polveri metalliche parte da 15-18 m/s salendo oltre i 20 (Cap. 6).
Il legame tra le due passa dalla portata: si sceglie la velocità di cattura in funzione della lavorazione, si calcola la portata con la formula della sez. 5.7, e solo a quel punto si dimensiona il diametro del condotto in modo che la velocità al suo interno resti sopra il minimo di trasporto. Un condotto troppo largo, scelto per contenere le perdite di carico, fa depositare la polvere; un condotto troppo stretto fa rumore e consuma. Il diametro corretto è quello che soddisfa entrambi i vincoli.
I dispositivi di captazione si classificano in tre famiglie, in base al grado di contenimento della sorgente:
Il dispositivo circonda la sorgente, confinando l’inquinante in un volume ridotto. Esempi: cabine di verniciatura, cabine di saldatura robotizzata, cappe a camera. È la soluzione più efficiente: richiede la portata d’aria più bassa (perché l’aria esterna non può diluire l’inquinante) e offre l’efficacia di captazione più alta (fino al 99,6% secondo i dati CARSAT per cabine chiuse vs 80% per cabine aperte).
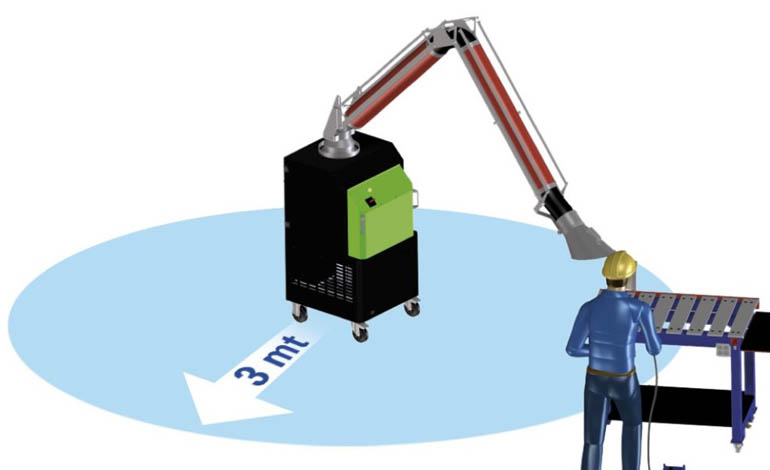
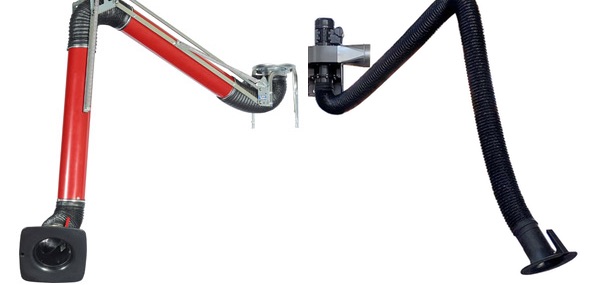
Il dispositivo è posizionato vicino alla sorgente senza racchiuderla. Esempi: bracci aspiranti snodati, torce aspiranti, ugelli. L’efficacia dipende fortemente dalla distanza: la velocità dell’aria decresce con il quadrato della distanza dalla bocca aspirante. A 1D (un diametro) dalla cappa, la velocità è circa il 10% della velocità frontale; a 2D, crolla all’1%. Questo significa che un braccio aspirante da 160 mm di diametro ha un’influenza efficace entro 20-30 cm dalla bocca.
Una cappa posizionata a distanza dalla sorgente (cappa a tetto, cappa a baldacchino). È la soluzione meno efficiente: richiede portate molto elevate per generare velocità di cattura sufficienti a distanza. Da evitare quando possibile, soprattutto per inquinanti cancerogeni.
La cappa ricevente “a tetto” non è una soluzione per la saldatura. La cappa posizionata in alto sopra il banco di saldatura (tipo “caisson” o a tetto) è spesso utilizzata in modo improprio. I fumi, prima di raggiungere la cappa, attraversano la zona respiratoria dell’operatore. Le ASL piemontesi, nei Piani Mirati di Prevenzione, la classificano come soluzione non adeguata per la saldatura manuale.

Per la saldatura, la scelta del dispositivo captante è critica. La tabella confronta le soluzioni disponibili con i dati reali da CARSAT e PMP ASL CN2:
| Dispositivo | Portata tipica | Distanza max di utilizzo | Vantaggi | Limiti | Efficacia |
|---|---|---|---|---|---|
| Torcia aspirante | ~300 m³/h | 0 cm (integrata) | Distanza minima, portata bassa | Peso torcia, solo filo MAG | Alta |
| Braccio snodato | 700-1.500 m³/h | 30-40 cm | Flessibile, autoportante | Va riposizionato, operatore deve collaborare | Media-alta se ben usato |
| Banco aspirante | ~2.000 m³/h per m | Larghezza max 60 cm | Fisso, non richiede riposizionamento | Solo pezzi piccoli, fumi caldi sfuggono | Media |
| Cabina chiusa | ~800 m³/h | N/A (enveloppante) | Efficacia max, portata bassa | Solo robot o pezzi piccoli | MOLTO ALTA (99,6%) |
| Cabina aperta | ~3.000 m³/h | N/A | Consente accesso operatore | Efficacia inferiore alla chiusa | Alta (~80%) |
| Cappa a tetto | >5.000 m³/h | 1-2 m | Non intralcia la lavorazione | Fumi attraversano zona respiratoria | BASSA |
La Scheda Tecnica n. 2 della Regione Emilia-Romagna (“Impianti di ventilazione nelle operazioni di saldatura”, 1991/2004) individua tre soluzioni impiantistiche per la captazione dei fumi su pezzi di grandi dimensioni che non possono essere portati al banco:
La forma della bocca aspirante ha un impatto enorme sull’efficienza. Una cappa con imboccatura flangiata concentra il campo aspirante nella direzione utile, riducendo il richiamo d’aria dalle zone periferiche (dietro e lateralmente) dove non ci sono inquinanti.
L’effetto pratico: a parità di velocità di cattura al punto di emissione, una cappa flangiata richiede circa il 25% di portata in meno rispetto a una cappa semplice (non flangiata) — è il dato di riferimento ACGIH, confermato anche dalle tabelle operative del PMP Regione Piemonte 2023 per i bracci con cappa conica/flangiata. Analogamente, se la cappa è appoggiata su una superficie piana (ad esempio il piano di un banco), la portata necessaria si riduce ulteriormente, perché il piano agisce come una flangia naturale.
Un ulteriore miglioramento si ottiene con una forma tronco-conica della cappa, che guida progressivamente il flusso verso l’imbocco della condotta, riducendo le perdite di carico e la turbolenza all’ingresso.
Quando la sorgente emissiva si trova a distanza maggiore dal campo di aspirazione di una cappa normale (ad esempio, vasche di trattamento superficiale, piani di laminazione, tunnel di verniciatura), il sistema push-pull offre una soluzione efficace.
Il principio: una corrente d’aria forzata (“push”) spinge tangenzialmente il flusso di inquinanti verso una cappa catturante laterale (“pull”) posizionata sul lato opposto. Il getto di spinta mantiene la coerenza del flusso su distanze maggiori rispetto alla sola aspirazione, consentendo di captare inquinanti a 2-5 metri dalla cappa.
Applicazioni tipiche: vasche di sgrassatura e galvanica (il getto spinge i vapori sulla superficie della vasca verso la cappa laterale), tunnel per vetroresina e nautica (il getto spinge i vapori di stirene lungo il manufatto verso la parete aspirante), cabine di verniciatura a flusso orizzontale.
La portata d’aria necessaria per una cappa si calcola con la formula fondamentale:
Q = S × v × 3600
dove Q è la portata in m³/h, S è la superficie di cattura in m² (la sezione attraverso cui l’aria deve passare per raggiungere la cappa) e v è la velocità di cattura in m/s (dalla tabella ACGIH in funzione del processo).
Per una cappa circolare posizionata a una distanza z dalla fonte, la formulazione pratica più utilizzata è quella di DallaValle: Q = v × (10z² + A) (con Q in m³/s, z in metri e A area della bocca della cappa in m²), valida per cappa non flangiata. La formula mostra chiaramente come raddoppiare la distanza z moltiplichi la portata necessaria di circa 4 volte.
L’errore più frequente: il ventilatore sovradimensionato. Quando una cappa mal progettata o mal posizionata non cattura i fumi, la reazione istintiva è aumentare la portata del ventilatore. Questo approccio è sbagliato per tre motivi: 1) non migliora la captazione se la cappa è troppo lontana o mal orientata; 2) aumenta il rumore e i costi energetici; 3) può creare correnti d’aria che peggiorano la situazione. La soluzione corretta è riprogettare la cappa o riposizionarla più vicino alla fonte.
Il Piano Mirato di Prevenzione dell’ASL CN2 (Piemonte, novembre 2023) ha proposto uno schema decisionale per la verifica in campo delle cappe di aspirazione per la saldatura, basato sulla misurazione della velocità di cattura con anemometro. Lo schema confronta i valori misurati con i requisiti ISO 21904 e ACGIH:
| Velocità centrale misurata | Giudizio | Significato pratico |
|---|---|---|
| < 0,30 m/s | NON conforme | La cappa non soddisfa i requisiti minimi della ISO 21904. Intervento urgente. |
| 0,30 – 0,35 m/s | Sospeso | Situazione borderline: necessaria analisi approfondita e possibile miglioramento. |
| 0,35 – 0,50 m/s | Conforme ISO, non conforme ACGIH | La cappa rispetta i requisiti ISO 21904 ma non quelli ACGIH. Posizionamento attento (distanza max 1,5D + 3-4 cm). |
| > 0,50 m/s | Catturante efficace | La cappa soddisfa sia i requisiti ISO sia quelli ACGIH. Alla distanza di 1,5D è una cappa catturante efficace. |
Fonte: PMP Rischio Chimico e Cancerogeno, ASL CN2 Verduno, novembre 2023 (documento di buone prassi pubblicato da Regione Piemonte). La misura va effettuata a una distanza di 1,5 diametri dalla bocca della cappa, come previsto dalla ISO 21904-4 (velocità minima di controllo 0,3 m/s).

Quando più cappe sono collegate a un unico sistema centralizzato, è fondamentale prevedere serrande di intercettazione per escludere le postazioni non attive. Senza serrande, la portata d’aria si distribuisce su tutte le bocche aperte, riducendo la velocità di cattura nelle postazioni attive.
Le serrande possono essere manuali (apertura/chiusura da parte dell’operatore) o automatiche (collegate all’accensione della saldatrice o a sensori di presenza). La parzializzazione consente anche di ridurre la portata totale del ventilatore e quindi il consumo energetico, eventualmente con l’ausilio di un inverter che regola la velocità del motore in funzione della domanda.
L’aria aspirata dall’ambiente deve essere reintegrata. Se l’aspirazione supera circa 1 ricambio/ora senza compensazione, si crea una depressione che riduce l’efficacia delle cappe (il flusso d’aria esterna dalle aperture del capannone contrasta l’aspirazione), genera discomfort per gli operatori (correnti d’aria fredde in inverno dalle porte aperte) e può creare problemi con i bruciatori a gas (rischio di ritorno di fiamma o spegnimento per mancanza d’aria).
L’aria di compensazione deve essere immessa in modo controllato: non direttamente sugli operatori, a velocità non superiore a 0,25 m/s nella zona di lavoro, e a temperatura compatibile con il comfort (preriscaldata in inverno). Nei sistemi con ricircolo, la compensazione non è necessaria perché l’aria filtrata è restituita all’ambiente.
Il Cap. 9 approfondisce la ventilazione industriale e la compensazione. secureair.it/wiki-aria-industriale/ventilazione-industriale/
Bracci aspiranti snodati (gamma industriale) — Autoportanti, diametri 150-200 mm, raggio 3-4 m. Posizionamento ravvicinato alla fonte come richiesto dalla ISO 21904. secureair.it/categoria-prodotto/bracci-aspiranti/
Cappe industriali (rettangolari zincate CAPRETZ e altre) — Per sistemi centralizzati e postazioni fisse. Disponibili flangiate per ridurre la portata necessaria di circa il 25%. secureair.it/categoria-prodotto/tubazioni-e-cappe-industriali/cappe-industriali/
I principi e le formule riportati in questo capitolo hanno carattere tecnico-divulgativo e forniscono le basi per comprendere e valutare un sistema di captazione. La progettazione di dettaglio richiede l’analisi delle condizioni operative specifiche (tipo di inquinante, geometria della postazione, correnti d’aria, vincoli impiantistici) e deve essere affidata a tecnici specializzati.
SecureAir offre un servizio di consulenza tecnica gratuita per il dimensionamento: secureair.it/contatti/
Chiudiamo con un po’ di leggerezza — ma solo nella forma. Dieci errori classici nella progettazione e nell’uso dei sistemi captanti: se vi riconoscete in qualcuno, siete in buona compagnia. L’importante è rimediare.
La morale: nove errori su dieci hanno la stessa radice: chiedere alla portata quello che dovrebbe fare la geometria. La captazione è prima di tutto una questione di posizione — vicino, orientata, senza ostacoli né correnti — e solo dopo una questione di metri cubi.
Il più vicino possibile, idealmente entro 30-40 cm dalla fonte. La velocità dell’aria decresce rapidamente con la distanza: a 1 diametro dalla bocca la velocità è il 10% di quella frontale, a 2 diametri è l’1%. Lo schema ASL CN2 indica che a 1,5 diametri la velocità deve essere almeno 0,30 m/s (minimo ISO) o preferibilmente 0,50 m/s (ACGIH). Per un braccio da 160 mm, 1,5D = 24 cm.
Quasi mai. Il problema è nella cappa, non nel ventilatore. Un ventilatore sovradimensionato aumenta rumore, consumo e usura senza migliorare la captazione se la cappa è mal posizionata o mal progettata. La soluzione è avvicinare la cappa alla fonte, flangiarla, ridurre le correnti d’aria di disturbo.
Dipende dalla lavorazione. Il braccio è più flessibile e può essere posizionato direttamente sulla fonte di emissione, ma richiede che l’operatore lo riposizioni a ogni cambio pezzo. Il banco offre aspirazione costante senza intervento dell’operatore, ma funziona bene solo con pezzi di dimensioni contenute (larghezza max ~60 cm) e può non captare i fumi caldi che salgono troppo velocemente. Per la saldatura, la combinazione banco + braccio è spesso la soluzione ottimale.
Con un anemometro, misurando la velocità al centro della bocca a una distanza di 1,5 diametri, come previsto dalla ISO 21904-4. Lo schema decisionale dell’ASL CN2 (sez. 5.8) traduce la misura in giudizio: sotto 0,30 m/s non conforme, tra 0,30 e 0,35 situazione borderline, tra 0,35 e 0,50 conforme ISO ma non ACGIH, sopra 0,50 cappa catturante efficace. È una verifica che richiede pochi minuti per postazione e andrebbe ripetuta periodicamente, non solo al collaudo (Cap. 12).
Il principio non cambia: serve comunque captazione localizzata dimensionata sull’energia di rilascio. Cambia però chi è responsabile di che cosa, soprattutto in verniciatura: dentro una cabina marcata CE le velocità e la classificazione ATEX sono dichiarate dal fabbricante, mentre in una postazione aperta ricadono sul datore di lavoro. Il Cap. 7, sez. 7.4.1, tratta in dettaglio la differenza tra cabina e zona di verniciatura e i presidi necessari per lavorare fuori cabina.

Le principali norme citate o rilevanti per i temi trattati in questo capitolo.
| Codice | Titolo | Anno | Rilevanza |
|---|---|---|---|
| UNI EN ISO 21904-1 | Requisiti generali captazione fumi saldatura | 2020 | Sez. 5.4, 5.8 |
| UNI EN ISO 21904-4 | Portata minima volume aria dispositivi cattura (misura a 1,5D, v min 0,3 m/s) | 2020 | Sez. 5.4, 5.8 |
| ACGIH Industrial Ventilation | Manual of Recommended Practice for Design, 31ª edizione | 31ª ed. | Sez. 5.2, 5.5, 5.7 |
| D.Lgs. 81/08 Art. 225 | Misure specifiche protezione – Aspirazione alla fonte | 2008 | Sez. 5.1 |
| PMP ASL CN2 / Regione Piemonte | Buone prassi verifica cappe saldatura (schema decisionale) | 2023 | Sez. 5.8 |
| EN 1093-1 | Emissioni macchine utensili – Metodi di prova | 2008 | Sez. 5.7 |
| UNI EN ISO 21904-2 | Classi di efficienza di separazione W1, W2, W3 | 2020 | Sez. 5.4 |
| UNI EN ISO 21904-3 | Efficienza di captazione delle torce aspiranti | 2020 | Sez. 5.4 |
| UNI 7972 | Impianti di aspirazione – Terminologia e definizioni | Cap. 16 sez. 16.1 |
Hai suggerimenti, segnalazioni o domande? Questa Wiki è un progetto in evoluzione. Se hai riscontrato un’imprecisione, vuoi suggerire un approfondimento, o desideri maggiori informazioni tecniche, scrivici.
Compila il form: secureair.it/wiki-segnalazioni/
I contenuti della SecureAir Wiki sono offerti gratuitamente a scopo informativo e divulgativo. Le informazioni tecniche e i riferimenti normativi riportati sono redatti con la massima cura, ma non costituiscono consulenza professionale: ogni realtà produttiva presenta specificità che devono essere valutate caso per caso, sotto la supervisione di un professionista abilitato (RSPP, igienista industriale, progettista) e alla luce della normativa vigente al momento della consultazione. SecureAir declina ogni responsabilità per decisioni assunte sulla base dei soli contenuti di questa guida.
© 2026 SecureAir — www.secureair.it. Tutti i diritti riservati. È vietata la riproduzione, anche parziale, di testi, tabelle e immagini senza autorizzazione scritta.
Compila il modulo sotto per richiedere un preventivo via email, concordare condizioni particolari o chiarimenti tecnici
 30 giorni soddisfatto o rimborsato
 Garanzia 24 mesi
 Spedizione in 48h
 Pagamenti sicuri in HTTPS
 Ordini telefonici

 Pagamenti sicuri in HTTPS