 Richiamami
 Area riservata

0
Le lavorazioni meccaniche di asportazione — molatura, sbavatura, smerigliatura, carteggiatura, levigatura, lucidatura, granigliatura, sabbiatura — generano polveri con caratteristiche molto diverse dai fumi di saldatura. Sono particelle più grandi (tipicamente 1-100 μm), emesse ad alta velocità, spesso abrasive e, in alcuni casi, contenenti silice libera cristallina, uno dei cancerogeni occupazionali più insidiosi.
Questo capitolo analizza le caratteristiche delle polveri da lavorazioni meccaniche, i rischi per la salute, la normativa specifica (Allegato 32 del DDS 8213/2009, ora DDUO 7082/2024), le velocità di trasporto nei condotti e le soluzioni di captazione e filtrazione più appropriate.
Le polveri generate dalle lavorazioni meccaniche presentano tre differenze fondamentali rispetto ai fumi di saldatura: sono più grossolane (la maggior parte delle particelle ha diametro superiore a 5 μm), vengono emesse con alta velocità iniziale (la mola lancia le particelle tangenzialmente a decine di m/s), e contengono una miscela di metallo base + materiale abradente (corindone, carburo di silicio, ossido di alluminio, graniglia).
Le particelle più grandi di 10 μm rappresentano in peso la maggioranza dell’emissione (fino al 73% secondo le misurazioni in fonderia riportate dal Monte), ma numericamente sono una minoranza: l’89,4% delle particelle ha diametro inferiore a 2 μm. Questo dato è cruciale: le particelle tra 0,5 e 5 μm sono quelle che si depositano negli alveoli polmonari con la massima probabilità (curva di ritenzione polmonare).
Inoltre, la composizione chimica varia con la granulometria. Nella stessa emissione, le particelle grandi possono essere composte per il 72% da silice libera, mentre le particelle fini (< 2 μm) ne contengono solo il 3% ma sono ricche di sostanze organiche (70%) che penetrano più profondamente nei polmoni.
| Lavorazione | Velocità emissione | Tipo polvere | Rischio specifico |
|---|---|---|---|
| Molatura | Alta (tangenziale alla mola) | Metallo + abrasivo (corindone, SiC, Al₂O₃) | Silicosi se mole con legante siliceo |
| Sbavatura | Media-alta | Metallo (truciolo grossolano e polvere fine) | Particelle metalliche inalabili |
| Smerigliatura | Alta | Metallo + abrasivo fine | Polvere respirabile, possibile silice |
| Carteggiatura | Bassa-media | Vernice/stucco/legante + substrato | COV da vernici, isocianati da PU |
| Granigliatura | Alta (proiezione) | Graniglia metallica + calamine + polvere base | Silice se sabbia quarzifera, ATEX se polvere Al |
| Sabbiatura | Molto alta | Sabbia quarzifera + residui superficie | SILICOSI (rischio elevato) |
| Lucidatura | Bassa | Paste pulenti (ossidi metallici, stearati) | IPA se paste con idrocarburi |
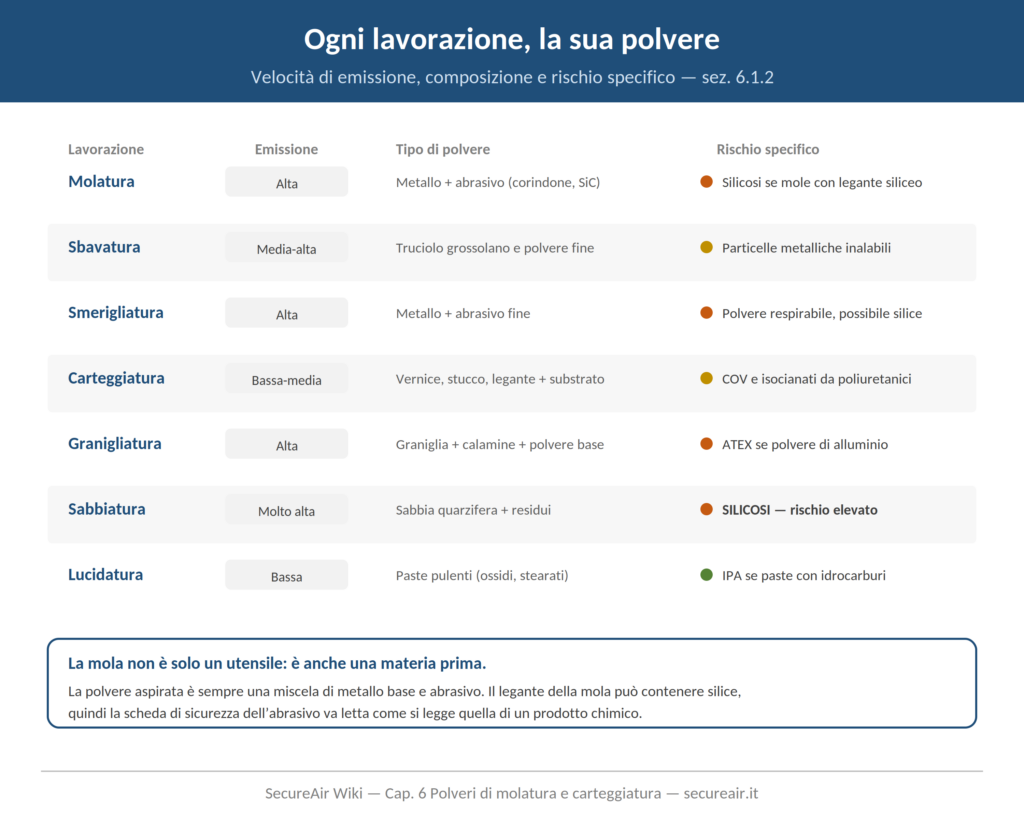
La silice libera cristallina (quarzo, cristobalite, tridimite) è classificata dall’IARC nel Gruppo 1 (cancerogeno certo per l’uomo). L’esposizione cronica provoca silicosi (fibrosi polmonare progressiva e irreversibile) e aumenta il rischio di tumore polmonare. Con la direttiva (UE) 2017/2398 i lavori che espongono a polvere di silice cristallina respirabile generata da un procedimento di lavorazione sono formalmente inclusi tra i processi cancerogeni (Allegato XLII del D.Lgs. 81/08): si applica quindi il Capo II del Titolo IX.
La silice è presente nelle lavorazioni meccaniche quando: si utilizzano mole con legante siliceo o contenenti quarzo; si effettua sabbiatura con sabbia quarzifera (pratica oggi vietata o fortemente regolamentata in molti paesi); si lavora su materiali contenenti silice (ceramica, pietre, calcestruzzo, malte). Nelle fonderie, le polveri del reparto animisti possono contenere fino al 72% di silice libera nelle particelle grosse e il 3% nelle particelle fini.
Silice libera cristallina: il limite è molto basso. Il VLEP europeo e italiano per la silice cristallina respirabile (dir. 2017/2398, Allegato XLIII D.Lgs. 81/08) è di 0,1 mg/m³; il TLV-TWA ACGIH è ancora più severo: 0,025 mg/m³ — 100-400 volte più basso del limite per le polveri inerti (10 mg/m³).
Un sistema di aspirazione che rispetta il limite per le polveri generiche può essere totalmente inadeguato per la silice. La storica formula ACGIH per le miscele contenenti quarzo — TLV = 10 / (%SiO₂ + 2) mg/m³, frazione respirabile — resta utile per capire quanto rapidamente il limite crolla al crescere del contenuto di silice, ma il riferimento attuale sono i valori fissi sopra citati.

In Lombardia, le lavorazioni meccaniche e di pulizia meccanica su metalli rientrano nell’Allegato 32 dell’autorizzazione generale (DDS 8213/2009, ora DDUO 7082/2024). L’allegato copre 27 fasi lavorative, suddivise in due gruppi: lavorazioni meccaniche (tornitura, fresatura, rettifica, taglio…) e pulizia meccanica/asportazione materiale (molatura, sbavatura, smerigliatura, granigliatura, sabbiatura, carteggiatura, lucidatura…).
Le soglie per l’autorizzazione ordinaria (Art. 269) si attivano quando il consumo supera 4.000 kg/anno di olio o 2.000 kg/anno di materiale abradente. Sotto queste soglie, si aderisce all’autorizzazione generale Art. 272.
I limiti emissivi al camino:
| Inquinante | Limite (mg/Nm³) | Abbattitori ammessi | Note |
|---|---|---|---|
| Polveri / Nebbie oleose | 10 | D.MF.01, D.MF.02, D.MM.01*, D.MM.02*, DC.PE.02 | * Solo come pretrattamento |
| Silice libera cristallina | 3 | Come sopra | Compresa nel limite polveri |
| IPA | 0,01 | D.MF.01, D.MF.02, DC.CF.01, DC.PE.02 | Lucidatura con paste contenenti IPA |
Nota: i sistemi D.MM.01 e D.MM.02 (separatori meccanici: cicloni, separatori a gravità) sono ammessi solo come pretrattamento, in abbinamento a un filtro a tessuto o a cartucce. Non possono essere usati come unico abbattitore.
Se il consumo di materie prime è inferiore a 7 tonnellate/anno, la ditta è esonerata dalle analisi periodiche al camino e dalla comunicazione di messa a regime. Resta comunque l’obbligo di aspirazione localizzata e rispetto dei limiti.
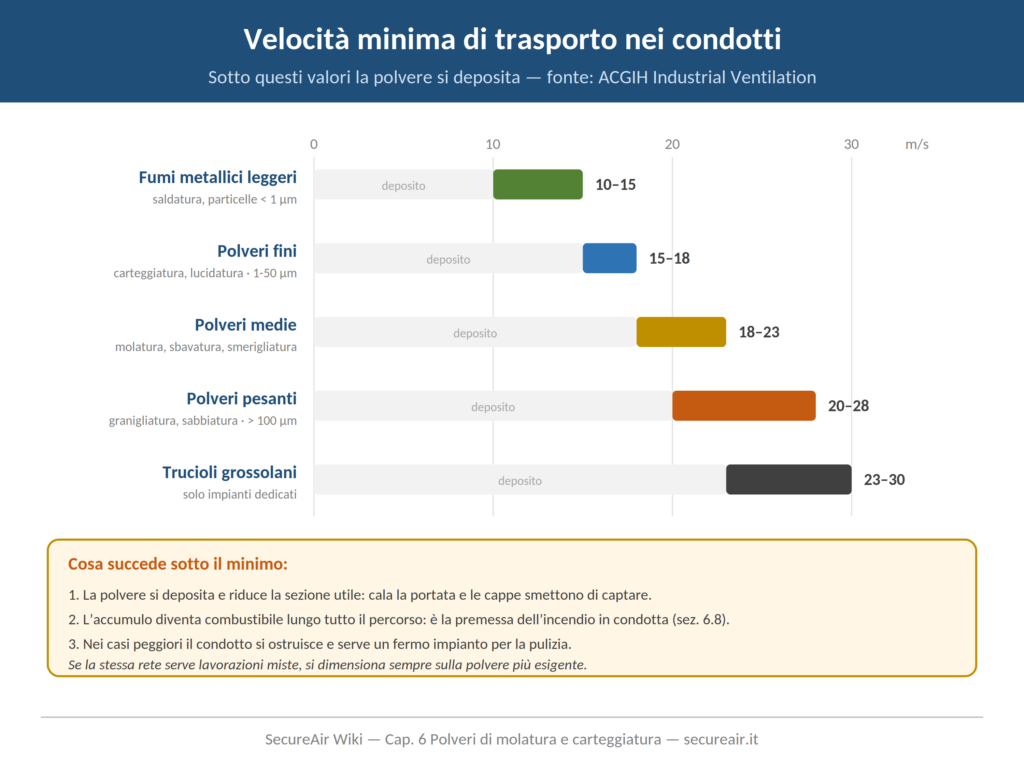
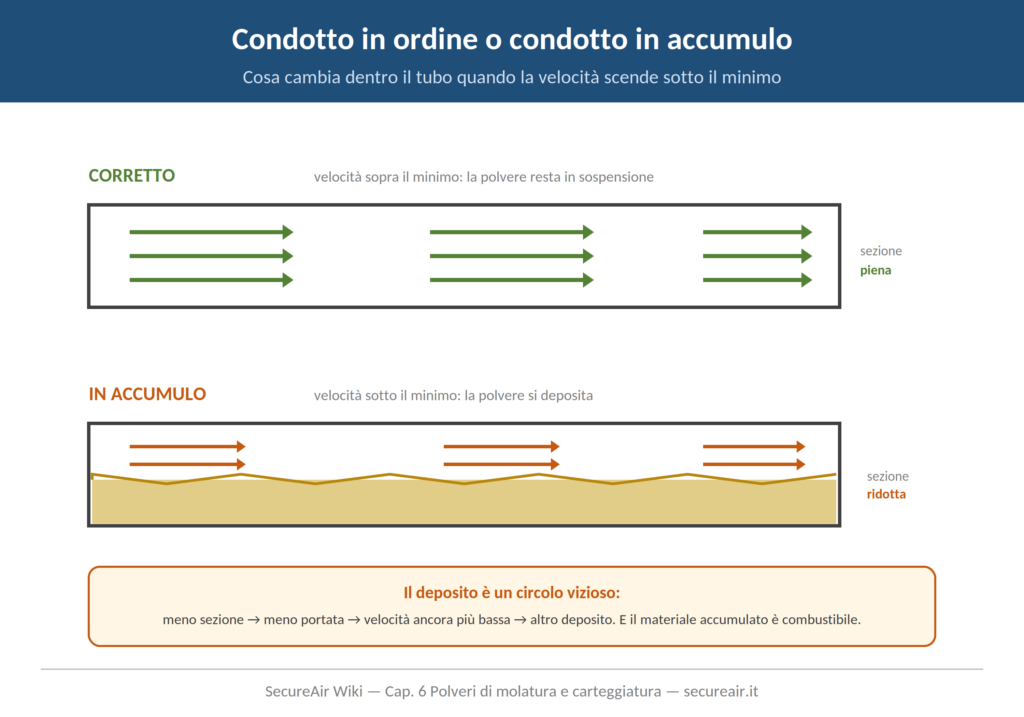
Le polveri da lavorazioni meccaniche, a differenza dei fumi di saldatura, sono pesanti e tendono a depositarsi nei condotti se la velocità dell’aria è insufficiente. La velocità minima di trasporto nel condotto deve essere sufficiente a mantenere le particelle in sospensione e prevenire accumuli che riducono la portata e aumentano il rischio incendio.
| Tipo di polvere | Velocità min. trasporto (m/s) | Velocità consigliata (m/s) | Note |
|---|---|---|---|
| Fumi metallici leggeri (saldatura) | 10-12 | 15 | Particelle <1 μm |
| Polveri fini (carteggiatura, lucidatura) | 15 | 18 | Particelle 1-50 μm |
| Polveri medie (molatura, sbavatura, smerigliatura) | 18 | 20-23 | Particelle miste con trucioli |
| Polveri pesanti (granigliatura, sabbiatura) | 20 | 23-28 | Graniglia, particelle >100 μm |
| Trucioli metallici grossolani | 23 | 25-30 | Solo impianti dedicati |
Fonte: ACGIH Industrial Ventilation, Manuale Monte cap. 45. La velocità di trasporto determina il diametro dei condotti: per una data portata, una velocità maggiore richiede un diametro minore ma aumenta le perdite di carico e il rumore. Se la stessa rete serve lavorazioni miste (es. saldatura + molatura), si dimensiona sulla polvere più esigente.
Perché la velocità di trasporto è critica: se la velocità nel condotto scende sotto il minimo, le polveri si depositano. L’accumulo: 1) riduce la sezione utile → cala la portata → le cappe non captano più; 2) aumenta il rischio incendio/esplosione (polveri metalliche = combustibili); 3) può ostruire completamente il condotto, richiedendo un fermo per pulizia.
È fondamentale che il dimensionamento dei condotti sia fatto con la velocità minima di trasporto corretta per il tipo di polvere trattata.
La scelta del dispositivo captante dipende dalla lavorazione, dalle dimensioni dei pezzi e dalla mobilità richiesta.
Il banco aspirante è la soluzione ideale per pezzi di piccole e medie dimensioni (fino a 60-80 cm). L’aspirazione avviene dal piano di lavoro (griglia aspirante) e/o dal pannello posteriore (dosseret). I modelli più efficaci combinano aspirazione dal basso e frontale. Portata tipica: 2.000-4.000 m³/h in funzione della larghezza.
Per pezzi di grandi dimensioni che non possono essere lavorati su un banco, la cabina aspirante (o parete aspirante) crea un flusso d’aria laminare dalla zona di lavoro verso la parete filtrante. L’operatore lavora all’interno o davanti alla cabina, con i fumi e le polveri che si allontanano dalla sua zona respiratoria. Portata tipica: 3.000-10.000 m³/h per metro di larghezza.
L’aspiratore carrellato è la soluzione mobile per postazioni non fisse o dove non è possibile installare un sistema centralizzato. Comprende ventilatore, filtro (cartucce o maniche con pulizia automatica a impulsi d’aria compressa), cassetto raccolta polveri e braccio aspirante. Portata tipica: 1.000-3.000 m³/h.
La logica della filtrazione a stadi progressivi è la stessa vista per i fumi di saldatura (cfr. Cap. 4, sez. 4.4): pre-separazione, stadio principale, eventuale stadio assoluto. Ma le polveri da lavorazioni meccaniche pongono al depolveratore richieste diverse: carichi molto più alti (grammi al metro cubo, contro i milligrammi dei fumi), particelle abrasive e, spesso, scintille aspirate insieme alla polvere.
Con trucioli, sfridi e particelle grossolane conviene interporre un pre-separatore (ciclone o camera di calma) che abbatta la frazione pesante prima del filtro, allungandone la vita: è l’uso corretto dei sistemi D.MM.01/D.MM.02, ammessi appunto solo come pretrattamento (sez. 6.3). Per le lavorazioni che producono scintille — molatura e smerigliatura in testa — il parascintille (separatore inerziale o ciclonico) a monte del filtro non è un optional: è la prima difesa contro l’incendio del depolveratore (sez. 6.8).
Per le polveri, accanto ai filtri a cartuccia visti per i fumi, restano attuali i filtri a maniche: tessuti robusti, velocità di filtrazione basse, grande capacità di accumulo — la scelta tipica per carichi elevati e polveri grossolane o abrasive (granigliatura, sbavatura pesante). Le cartucce pieghettate sono preferibili per polveri fini e carichi medio-bassi (carteggiatura, smerigliatura leggera), con superficie filtrante maggiore a parità di ingombro. I media si scelgono come per i fumi: poliestere standard, trattamento antistatico dove c’è rischio ATEX, membrana PTFE per polveri finissime o igroscopiche. Il rapporto aria/tessuto va tenuto più conservativo che nei fumi, proprio per i carichi superiori.
Con questi carichi la pulizia automatica jet-pulse comandata dal pressostato differenziale è praticamente obbligatoria. Lo scarico delle polveri raccolte va dimensionato sui volumi reali: cassetto per le postazioni singole, big-bag o valvola rotativa per i sistemi centralizzati — ricordando che lo svuotamento è il momento di massima esposizione dell’operatore (DPI e procedure, cfr. decalogo). Lo stadio assoluto HEPA è necessario quando c’è silice o quando si valuta il ricircolo — ma attenzione: con silice cristallina (cancerogeno) il ricircolo è di fatto precluso, come visto per i divieti della Scheda ER 1991 (cfr. Cap. 3, sez. 3.5). La manutenzione programmata di filtri e organi di pulizia è trattata nel Cap. 12.
L’architettura dell’impianto centralizzato è quella vista per i fumi di saldatura (cfr. Cap. 4, sez. 4.5): dispositivi captanti per postazione → serrande → rete di condotte → depolveratore centrale → ventilatore → camino autorizzato (cfr. Cap. 3). Per le polveri valgono però tre attenzioni progettuali in più.
Restano valide le regole generali: dimensionamento sul fattore di contemporaneità con margine di ampliamento del 15-20%, reti separate per metalli leggeri e ferrosi (cfr. decalogo, errore n. 10), e gestione guasti secondo il Cap. 3 se l’emissione è autorizzata.
Prima ancora dell’esplosione, il rischio concreto e statisticamente più frequente è l’incendio: la molatura è una sorgente continua di scintille, e l’aspirazione le convoglia esattamente dove non dovrebbero arrivare — nel filtro, cioè su un accumulo concentrato di materiale combustibile secco. Una scintilla che sopravvive al percorso in condotta può covare nella polvere depositata per ore prima di manifestarsi.
Le difese, in ordine: parascintille a monte del filtro (sez. 6.6.1); nei sistemi più critici, rivelatori di scintille in condotta con sistema di spegnimento automatico o serranda di sezionamento; velocità di trasporto corretta (niente accumuli in condotta = niente combustibile lungo il percorso); svuotamento regolare del contenitore di raccolta; e il divieto assoluto di aspirare mozziconi, stracci e residui caldi dai banchi. Un estintore vicino al depolveratore non è una misura di prevenzione: è l’ammissione che mancano le altre.
Le polveri metalliche (alluminio, magnesio, titanio, zirconio) sono esplosive. La classificazione ATEX è obbligatoria quando si aspirano polveri di questi metalli. L’interno del depolveratore è tipicamente zona 20 o 21; le aree circostanti zona 22.
Anche le polveri di acciaio al carbonio, in concentrazioni elevate e in granulometria fine, possono essere esplosive. Il parametro chiave è il Kst (indice di esplosività): polveri con Kst > 200 bar·m/s (classe St2 e St3) richiedono sistemi di sfiato o soppressione dell’esplosione, oltre all’isolamento (valvole di non ritorno) che impedisce la propagazione dell’esplosione dalla rete al reparto. Filtri con media antistatico e messa a terra di tutte le parti metalliche completano il quadro.
Il Cap. 11 approfondisce LEL, Kst, zone ATEX, sfiati, soppressione e isolamento. secureair.it/wiki-aria-industriale/rischio-incendio-esplosione/
Aspiratori polveri carrellati DFC — Filtrazione ≥99%, pulizia automatica a impulsi, cassetto raccolta. Ideali per sbavatura, molatura e smerigliatura in postazioni mobili. secureair.it/categoria-prodotto/aspiratori-polveri/
Banchi aspiranti (SBV, SBC, SBP, SBA) — Postazioni integrate con aspirazione dal piano e/o frontale. Diversi modelli per sbavatura, carteggiatura, molatura pezzi piccoli. secureair.it/categoria-prodotto/banchi-aspiranti/
Cabine aspiranti polveri (pareti aspiranti) — Per pezzi di grandi dimensioni. Flusso laminare, filtrazione ad alta efficienza, predisposizione per sistemi centralizzati. secureair.it/categoria-prodotto/cabine-aspiranti/
I limiti e le prescrizioni riportati si basano sull’Allegato 32 della Lombardia (DDS 8213/2009, ora DDUO 7082/2024). Le soglie, i limiti emissivi e gli abbattitori ammessi possono variare per Regione. Si raccomanda di verificare le prescrizioni vigenti nella propria area territoriale.
Approfondisci: Cap. 15 — Normative Regionali (secureair.it/wiki-aria-industriale/normative-regionali/)
Chiudiamo con un po’ di leggerezza — ma solo nella forma. Dieci errori classici nella gestione delle polveri da lavorazioni meccaniche: se vi riconoscete in qualcuno, siete in buona compagnia. L’importante è rimediare.
La morale: la polvere sembra il più innocuo degli inquinanti — si vede, si tocca, si spazza. È esattamente questa familiarità a renderla pericolosa: la frazione che conta è quella che non si vede, e quella che si accumula dove non si guarda.
Dipende. La molatura genera meno particolato ultrafine dei fumi di saldatura, ma le polveri possono contenere silice libera cristallina (cancerogeno IARC Gruppo 1), soprattutto se le mole hanno legante siliceo o se si lavora su materiali contenenti quarzo. Inoltre, le polveri metalliche da molatura sono emesse ad alta velocità e richiedono velocità di cattura elevate (2,5-10 m/s secondo ACGIH). Il rischio ATEX per le polveri metalliche (Al, Mg, Ti) aggiunge un ulteriore livello di pericolo.
Dipende dalla granulometria. Per polveri fini (carteggiatura): minimo 15 m/s, consigliato 18 m/s. Per polveri medie (molatura, sbavatura): minimo 18 m/s, consigliato 20-23 m/s. Per polveri pesanti (granigliatura, sabbiatura): minimo 20 m/s, consigliato 23-28 m/s. Se la velocità scende sotto il minimo, le polveri si depositano e intasano i condotti.
In Lombardia (Allegato 32), l’autorizzazione ordinaria (Art. 269) è richiesta se il consumo supera 4.000 kg/anno di olio o 2.000 kg/anno di materiale abradente. Sotto queste soglie, basta l’adesione all’autorizzazione generale Art. 272. Se il consumo è sotto 7 t/anno, si è esonerati anche dalle analisi periodiche.
Le principali norme citate o rilevanti per i temi trattati in questo capitolo.
| Codice | Titolo | Anno | Rilevanza |
|---|---|---|---|
| DDS 8213/2009 All. 32 (ora DDUO 7082/2024) | Lavorazioni meccaniche e pulizia meccanica su metalli | 2009/2024 | Sez. 6.3 |
| D.Lgs. 81/08 Tit. IX | Protezione agenti chimici e cancerogeni (silice) | 2008 | Sez. 6.2 |
| Dir. (UE) 2017/2398 | Silice cristallina respirabile: processo cancerogeno, VLEP 0,1 mg/m³ | 2017 | Sez. 6.2 |
| IARC Monografia 68 / 100C | Silice cristallina – Classificazione Gruppo 1 | 1997/2012 | Sez. 6.2 |
| UNI 11304-1 | Depolveratori a secco – Requisiti prestazionali | 2008 | Sez. 6.6 |
| EN 1093-1 | Emissioni macchine utensili – Metodo di prova | 2008 | Sez. 6.1 |
| EN 1127-1 | Atmosfere esplosive – Prevenzione e protezione | 2019 | Sez. 6.8 |
| EN 14491 | Sistemi di sfiato esplosioni polveri | 2012 | Sez. 6.8 |
Hai suggerimenti, segnalazioni o domande? Questa Wiki è un progetto in evoluzione. Se hai riscontrato un’imprecisione, vuoi suggerire un approfondimento, o desideri maggiori informazioni tecniche, scrivici.
Compila il form: secureair.it/wiki-segnalazioni/
I contenuti della SecureAir Wiki sono offerti gratuitamente a scopo informativo e divulgativo. Le informazioni tecniche e i riferimenti normativi riportati sono redatti con la massima cura, ma non costituiscono consulenza professionale: ogni realtà produttiva presenta specificità che devono essere valutate caso per caso, sotto la supervisione di un professionista abilitato (RSPP, igienista industriale, progettista) e alla luce della normativa vigente al momento della consultazione. SecureAir declina ogni responsabilità per decisioni assunte sulla base dei soli contenuti di questa guida.
© 2026 SecureAir — www.secureair.it. Tutti i diritti riservati. È vietata la riproduzione, anche parziale, di testi, tabelle e immagini senza autorizzazione scritta.

Compila il modulo sotto per richiedere un preventivo via email, concordare condizioni particolari o chiarimenti tecnici
 30 giorni soddisfatto o rimborsato
 Garanzia 24 mesi
 Spedizione in 48h
 Pagamenti sicuri in HTTPS
 Ordini telefonici

 Pagamenti sicuri in HTTPS


