 Richiamami
 Area riservata

0
Le lavorazioni meccaniche con asportazione di truciolo — tornitura, fresatura, foratura, alesatura, rettifica, filettatura — utilizzano fluidi da taglio (oli interi o emulsioni) per lubrificare, raffreddare e allontanare i trucioli dalla zona di lavorazione. L’interazione tra utensile, pezzo e fluido ad alta velocità genera nebbie oleose: aerosol di microgocce di olio o emulsione sospese nell’aria, con diametro tipicamente compreso tra 0,5 e 10 μm.
Le nebbie oleose rendono l’ambiente opaco e i pavimenti scivolosi, contaminano le superfici, deteriorano i componenti elettrici ed elettronici delle macchine CNC e, soprattutto, rappresentano un rischio per la salute dei lavoratori esposti per inalazione e per contatto cutaneo prolungato. Sono inoltre un inquinante soggetto ad autorizzazione quando l’aria viene espulsa all’esterno.
I fluidi da taglio si dividono in due grandi famiglie: gli oli interi (minerali, sintetici o semisintetici, utilizzati non diluiti) e le emulsioni, miscele di olio in acqua tipicamente al 3-10%. Gli oli interi generano nebbie più dense e con gocce mediamente più fini; le emulsioni generano un aerosol misto di olio, acqua e additivi, e portano con sé un problema aggiuntivo che gli oli interi non hanno: la contaminazione microbiologica del fluido.
Le nebbie oleose si formano per tre meccanismi principali. L’atomizzazione meccanica: il fluido viene nebulizzato dalla rotazione dell’utensile o del pezzo ad alta velocità. L’evaporazione con successiva ricondensazione: il calore della zona di taglio vaporizza le frazioni più volatili del fluido, che ricondensano in microgocce appena si raffreddano, generando l’aerosol più fine e più difficile da captare. L’impatto: il getto di fluido che colpisce il pezzo o l’utensile in rotazione viene frammentato in gocce. Nelle lavorazioni ad alta velocità e nella rettifica i tre meccanismi si sommano, e la frazione ricondensata sub-micronica diventa dominante.
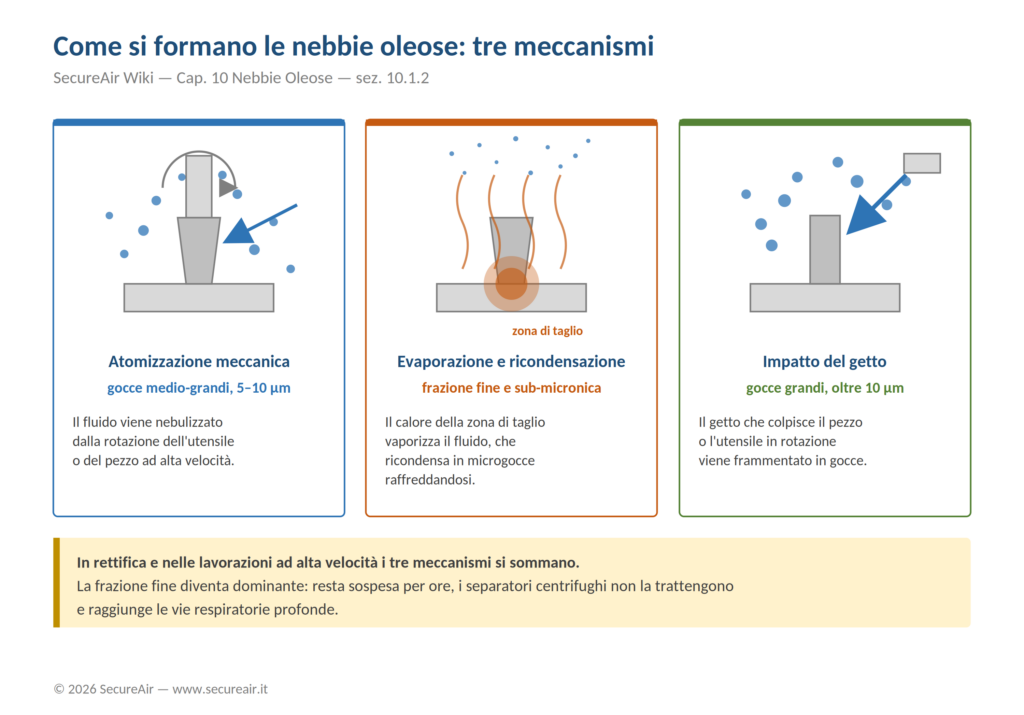
Perché la granulometria conta: le gocce sopra i 10 μm si depositano rapidamente e sporcano la macchina; quelle sotto 1 μm restano sospese per ore, superano il naso e la gola e raggiungono le vie respiratorie profonde. Sono anche quelle che i separatori centrifughi e i prefiltri non trattengono. La prestazione reale di un aspiratore per nebbie oleose si giudica sulla frazione fine, non sulla quantità di olio che raccoglie nel serbatoio.
Le nebbie non contengono soltanto l’olio base. Vi si ritrovano gli additivi del fluido (antiossidanti, biocidi, emulsionanti, anticorrosivi, additivi EP a base di zolfo, cloro o fosforo), metalli in sospensione provenienti dal pezzo e dall’utensile, e i prodotti della degradazione termica dell’olio: aldeidi e idrocarburi policiclici aromatici (IPA). Nelle emulsioni contenenti ammine, in presenza di nitriti, si possono formare nitrosammine, alcune delle quali classificate come cancerogene. Un fluido esausto è quindi mediamente più pericoloso dello stesso fluido appena preparato: la valutazione del rischio va fatta sul fluido in esercizio, non sulla sola scheda di sicurezza del prodotto nuovo.
Sui fluidi da taglio non esiste, ad oggi, un valore limite di esposizione professionale vincolante specifico né a livello italiano né europeo. Nella pratica si utilizzano per analogia i valori riferiti alle nebbie di olio minerale, con tutte le cautele del caso. Il quadro è il seguente.
| Riferimento | Valore | Ambito e cautele |
|---|---|---|
| ACGIH TLV-TWA – olio minerale altamente e severamente raffinato | 5 mg/m³ (frazione inalabile); STEL 10 mg/m³ | Classificazione A4 (non classificabile come cancerogeno). L’ACGIH esclude espressamente i fluidi da taglio dal campo di applicazione di questo TLV |
| ACGIH – olio minerale poco o mediamente raffinato | Nessun valore numerico | Classificato A2, sospetto cancerogeno per l’uomo |
| NIOSH REL – aerosol di fluidi da taglio | 0,5 mg/m³ (particolato totale); 0,4 mg/m³ (frazione toracica) | È il solo riferimento pensato specificamente per i fluidi da taglio; NIOSH stesso avverte che sotto questo valore restano possibili asma e alveolite allergica |
| OSHA PEL – nebbie di olio minerale | 5 mg/m³ (TWA 8 h) | Valore statunitense, riportato per confronto |
| IPA (miscele contenenti benzo[a]pirene) | Nessun VLEP numerico | Inseriti nell’Allegato XLIII del D.Lgs. 81/08 con notazione cute (DM 11/02/2021, recepimento Dir. 2019/130 e 2019/983): si applica il Titolo IX Capo II |
| Nitrosammine (es. N-nitrosodietanolammina) | Nessun VLEP numerico | Cancerogene; da prevenire evitando la combinazione di ammine e nitriti nel fluido |
| Oli minerali già usati nei motori a combustione interna | Nessun VLEP numerico | Processo cancerogeno inserito nell’Allegato XLII con notazione cute: riguarda le officine (cfr. Cap. 8), non i fluidi da taglio nuovi |
Il valore che circola e che non esiste: nel 2001 l’ACGIH aveva pubblicato una notice of intended change che proponeva di abbassare il TLV per le nebbie di olio minerale a 0,2 mg/m³ come aerosol inalabile. La proposta è stata ritirata nel 2010 e non è mai diventata un TLV. Il valore continua però a comparire in documentazione tecnica e commerciale, talvolta attribuito per errore alla frazione respirabile. Chi imposta una valutazione del rischio o un capitolato dovrebbe usare i riferimenti realmente in vigore: TLV ACGIH 5 mg/m³ per le nebbie di olio minerale e, per i fluidi da taglio in quanto tali, il REL NIOSH di 0,5 mg/m³ come obiettivo di buona pratica.
In assenza di un VLEP vincolante, l’obbligo resta pieno: l’art. 225 del D.Lgs. 81/08 impone comunque la riduzione dell’esposizione al minimo tecnicamente possibile con misure di protezione collettiva, e la verifica dell’esposizione va condotta secondo la strategia della UNI EN 689. L’assenza di un limite numerico non è l’assenza di un obbligo.
La filtrazione delle nebbie oleose è più complessa di quella delle polveri: le gocce bagnano il mezzo filtrante, coalescono e devono essere drenate in modo continuo. Un filtro pensato per polveri secche, messo su un flusso di nebbia oleosa, si impregna e si intasa in poche settimane. Le tecnologie impiegate sono tre, spesso combinate.
Le microgocce collidono con le fibre del mezzo filtrante, si uniscono in gocce più grandi e scendono per gravità nel serbatoio di raccolta. La configurazione tipica è multistadio: un prefiltro per la coalescenza delle gocce grosse (oltre 10 μm), un filtro principale in fibre metalliche o sintetiche per la frazione intermedia, e uno stadio finale ad alta efficienza per la frazione sub-micronica. L’efficienza complessiva va dal 95% al 99,97% in funzione degli stadi. È la soluzione più diffusa: semplice, robusta, con costi di gestione prevedibili.
Le gocce vengono caricate elettricamente in una sezione ionizzante e quindi attratte su piastre collettrici a carica opposta, dove coalescono e drenano. I vantaggi sono perdite di carico molto basse e costanti nel tempo — il flusso non attraversa un mezzo poroso — lunghi intervalli tra le pulizie ed efficienza elevata anche sulle gocce sub-microniche. Gli svantaggi sono il costo iniziale più alto, la necessità di pulizia periodica delle piastre e la sensibilità all’umidità e alla conducibilità del fluido. Va aggiunto un punto che i cataloghi tendono a non evidenziare: le piastre sporche accumulano olio, e l’olio accumulato è materiale combustibile a contatto con un dispositivo in alta tensione.
L’aria viene messa in rotazione all’interno del separatore e la forza centrifuga proietta le gocce verso la parete, dove coalescono e drenano. Sono efficaci sulle gocce medie e grandi (oltre 5 μm) e poco efficaci sulla frazione fine. Il loro impiego naturale è come prestadio a monte di un coalescente o di un elettrostatico, per alleggerirne il carico e allungarne la vita.
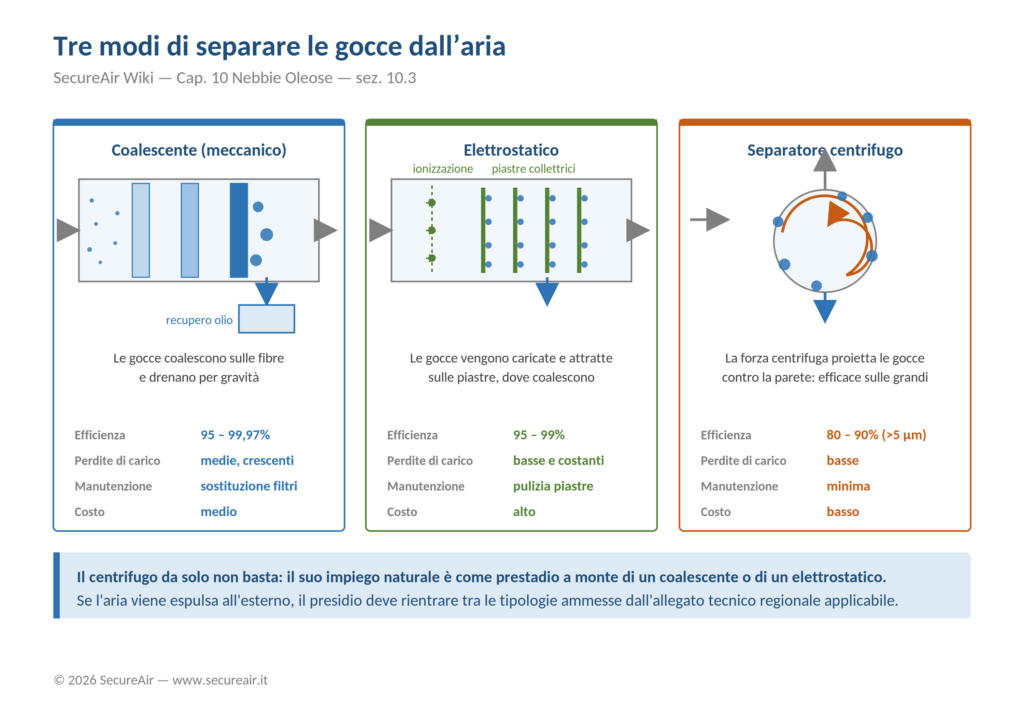
| Tecnologia | Efficienza | Perdite di carico | Manutenzione | Costo |
|---|---|---|---|---|
| Coalescente multistadio | 95-99,97% (con stadio finale ad alta efficienza) | Medie, crescenti nel tempo | Sostituzione periodica dei filtri | Medio |
| Elettrostatico | 95-99% | Molto basse e costanti | Pulizia periodica delle piastre | Alto |
| Centrifugo | 80-90% (gocce oltre 5 μm) | Basse | Minima | Basso |
| Centrifugo + coalescente | 97-99% | Medie | Sostituzione filtri e pulizia prestadio | Medio |
La scelta non è solo tecnica: se l’aria viene espulsa all’esterno, il presidio deve rientrare tra le tipologie ammesse dall’allegato tecnico regionale applicabile (v. sez. 10.5), che per le nebbie oleose indica in particolare gli impianti a coalescenza e i precipitatori elettrostatici a secco dedicati a nebbie oleose e COV altobollenti.
L’aspiratore bordo macchina è installato direttamente sulla macchina utensile, sul tetto della cabina o lateralmente: aspira le nebbie dalla zona di lavorazione e restituisce l’aria filtrata in ambiente. Ha il vantaggio dell’installazione semplice, dell’assenza di rete di condotte e dell’indipendenza fra le macchine; per contro moltiplica le unità da manutenere.
Il sistema centralizzato collega più macchine a un unico gruppo di filtrazione. Consente manutenzione concentrata e, se serve, espulsione all’esterno, ma richiede una rete di condotte progettata con pendenze e punti di drenaggio: l’olio che condensa nelle condotte forma depositi che rappresentano un carico di incendio non trascurabile, soprattutto se sulla stessa rete insistono lavorazioni che generano scintille. Infine, il guasto del gruppo centralizzato ferma tutte le macchine collegate.
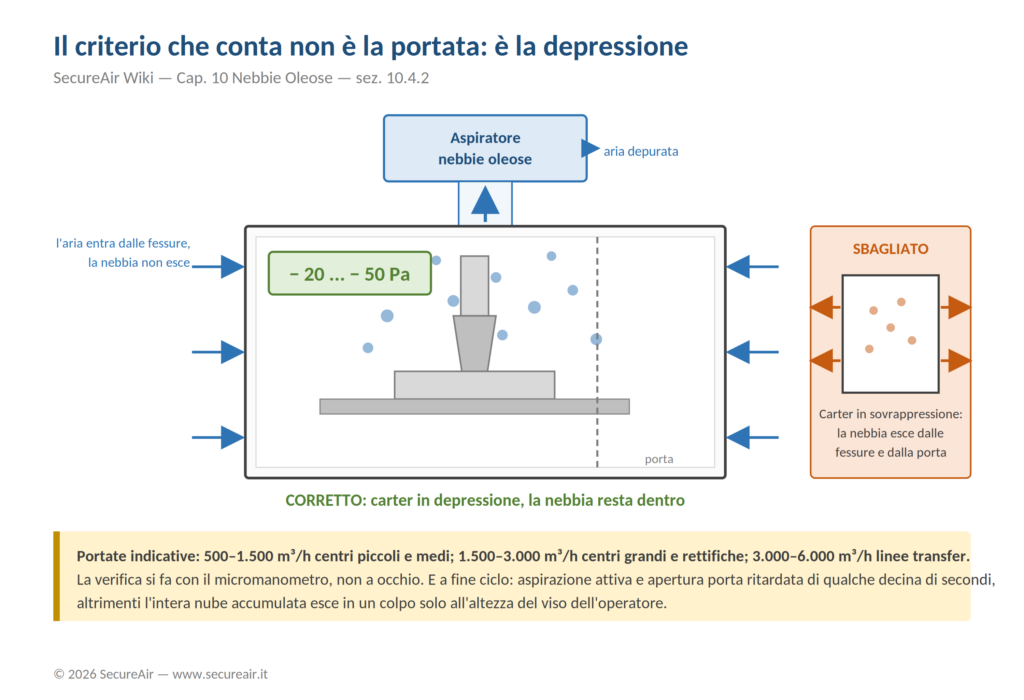
La portata dell’aspiratore deve essere almeno pari alla portata d’aria che la macchina immette nel proprio volume (aria compressa di lubrificazione, soffiaggi, ventilazione interna). Per le macchine CNC con carter integrale i valori tipici sono 500-1.500 m³/h per centri di lavoro piccoli e medi, 1.500-3.000 m³/h per centri grandi e rettifiche, 3.000-6.000 m³/h per linee transfer e macchine multi-mandrino.
Il criterio di verifica non è però la portata, bensì la depressione: il carter deve restare in leggera depressione, dell’ordine di 20-50 Pa, in modo che le nebbie non fuoriescano dalle fessure e dalle aperture di carico. Una macchina in cui si vede uscire la nebbia dalle giunzioni è una macchina in sovrappressione, indipendentemente dai m³/h dichiarati sull’aspiratore.
Un aspiratore per nebbie oleose ben concepito non si limita a filtrare l’aria: recupera il fluido catturato e lo restituisce al serbatoio della macchina. Il beneficio economico è tangibile — si riduce il consumo annuo di fluido da taglio — ma la condizione è che il drenaggio sia continuo e privo di ristagni. Un ritorno intermittente da un serbatoio in cui l’emulsione staziona a temperatura ambiente reimmette nel circuito fluido degradato e carica batterica, peggiorando esattamente ciò che si voleva migliorare.
Prima di dimensionare l’aspirazione conviene chiedersi quanto fluido serva davvero. La lubrificazione minimale (MQL, Minimum Quantity Lubrication) eroga quantità dell’ordine di pochi millilitri all’ora in luogo di litri al minuto, riducendo drasticamente la nebbia generata; la lavorazione a secco, possibile su alcuni materiali e geometrie con utensili rivestiti, la elimina del tutto. Non sono soluzioni universali — cambiano durata utensile, finitura e gestione del truciolo — ma rispondono alla gerarchia delle misure di prevenzione: eliminare o ridurre alla fonte viene prima di captare. Hanno inoltre un effetto diretto sugli adempimenti ambientali, perché le soglie di autorizzazione si calcolano proprio sul consumo annuo di olio.
In Lombardia le lavorazioni meccaniche e le operazioni di pulizia meccanica su metalli e leghe metalliche sono disciplinate dall’Allegato tecnico n. 32 delle autorizzazioni generali ex art. 272 del D.Lgs. 152/06 (DDS 8213/2009, ora DDUO 7082/2024). L’inquadramento dipende dal consumo annuo, e articola tre situazioni distinte.
| Consumo annuo | Regime | Adempimento |
|---|---|---|
| Olio (tal quale o come frazione di emulsione) inferiore a 500 kg/anno | Attività a inquinamento scarsamente rilevante (art. 272 c. 1) | Comunicazione al Comune sede dell’insediamento, per conoscenza alla Provincia |
| Olio tra 500 e 4.000 kg/anno, e/o materiale abradente fino a 2.000 kg/anno | Autorizzazione generale (art. 272 c. 2) – Allegato 32 | Domanda di adesione all’allegato tecnico, con rispetto di limiti e prescrizioni |
| Olio superiore a 4.000 kg/anno, oppure abradente superiore a 2.000 kg/anno | Autorizzazione ordinaria (art. 269) | Istanza autorizzativa ordinaria |
I limiti di emissione previsti dall’Allegato 32 per le fasi di lavorazione meccanica e pulizia meccanica sono i seguenti.
| Inquinante | Limite | Note |
|---|---|---|
| Polveri e nebbie oleose | 10 mg/Nm³ | Limite unico per le due frazioni |
| I.P.A. | 0,01 mg/Nm³ | Previsto per tornitura, fresatura, trafilatura, rettifica, taglio, foratura, alesatura, tranciatura, filettatura, deformazione plastica a freddo, affilatura, lappatura/lucidatura |
| Silice libera cristallina | 3 mg/Nm³ | Per la sabbiatura; il valore è compreso nel limite delle polveri |
Il limite sugli IPA è quello che più frequentemente sfugge in fase di progetto: è due ordini di grandezza sotto il limite sulle nebbie, riguarda proprio le lavorazioni con olio intero e degradazione termica, e condiziona la scelta del presidio. Gli allegati indicano infatti le tipologie di abbattimento ammesse — impianti a coalescenza, precipitatori elettrostatici a secco anche nella versione dedicata a nebbie oleose e COV altobollenti, depolveratori a mezzo filtrante a tessuto, cartucce o pannelli — e prescrivono punti di prelievo idonei a valle dei presidi per il campionamento.
Vale la pena ricordare che lavorazioni contigue ricadono in allegati diversi, ciascuno con la propria domanda di adesione: l’elettroerosione con dielettrico diverso dall’acqua ha un allegato dedicato, con limite di 10 mg/Nm³ per le nebbie oleose comprensive di IPA e 0,01 mg/Nm³ per gli IPA; i trattamenti termici con olio hanno il proprio allegato, con soglia di consumo a 3,5 t/anno. Un’officina che tornisce, elettroerode e tempra deve aderire a più allegati, non a uno solo.

Ricircolo in ambiente: gli aspiratori bordo macchina lavorano in ricircolo: l’aria filtrata rientra nel locale e non c’è emissione convogliata verso l’esterno, quindi non c’è autorizzazione alle emissioni da richiedere. Restano però integralmente gli obblighi di tutela dei lavoratori: l’aria reimmessa deve essere effettivamente depurata, e quando il fluido è un olio intero soggetto a degradazione termica, o l’aerosol può contenere IPA o nitrosammine, il ricircolo richiede filtrazione ad alta efficienza e verifica periodica della qualità dell’aria reimmessa. Le condizioni generali di ammissibilità del ricircolo sono trattate nel Cap. 3.
Su questo capitolo si gioca la differenza tra un sistema che protegge e uno che è solo installato. Un filtro saturo non filtra, un drenaggio intasato genera ristagni, un’emulsione degradata produce odori, dermatiti e aerosol biologicamente attivi. Le buone pratiche essenziali sono poche e verificabili.
Emulsioni e rischio biologico: le emulsioni acqua-olio sono un terreno di coltura: la nebulizzazione durante la lavorazione trasforma la contaminazione del serbatoio in aerosol respirabile. La patologia associata più caratteristica è l’alveolite allergica estrinseca (polmonite da ipersensibilità), tipicamente in cluster di casi nello stesso reparto, con i micobatteri non tubercolari tra gli agenti più frequentemente implicati. Si aggiungono asma occupazionale e dermatiti da endotossine batteriche.
La gestione igienica del fluido — concentrazione, pH, rimozione degli oli estranei, sanificazione del serbatoio — non è manutenzione ordinaria di processo: è una misura di prevenzione sanitaria, e come tale va documentata nella valutazione del rischio.
Dieci errori ricorrenti nei reparti di lavorazione meccanica. Alcuni si pagano in manutenzione, altri in salute, altri ancora in verbale.
La morale: sulle nebbie oleose i due indicatori che contano non compaiono in nessun catalogo: la depressione nel carter e lo stato del fluido nel serbatoio. Un aspiratore sovradimensionato su una macchina in sovrappressione, alimentato da un’emulsione degradata, produce ottimi numeri di targa e nessuna protezione.
Aspiratore nebbie oleose SOIL — Unità bordo macchina per olio intero ed emulsioni, con filtrazione coalescente multistadio, recupero e restituzione del fluido, portate 500-3.000 m³/h. secureair.it/categoria-prodotto/aspiratori-nebbie-oleose/
La scelta della configurazione dipende dal tipo di fluido, dal regime di lavorazione e dalla destinazione dell’aria (ricircolo o espulsione): con olio intero e lavorazioni ad alta temperatura cambiano sia gli stadi di filtrazione necessari sia gli obblighi autorizzativi. Il nostro ufficio tecnico può verificare portata e depressione richieste sulla vostra macchina.
I valori di portata, depressione, efficienza e periodicità manutentiva riportati in questo capitolo hanno carattere orientativo. Il dimensionamento dipende dal tipo di macchina, dal fluido utilizzato, dai parametri di lavorazione e dalla conformazione del carter, e va verificato in campo.
Le soglie di consumo, i limiti di emissione e le tipologie di presidio ammesse citate nella sez. 10.5 fanno riferimento all’Allegato tecnico n. 32 della Regione Lombardia (DDS 8213/2009, ora DDUO 7082/2024). Altre regioni adottano allegati tecnici propri, con limiti e soglie che possono differire. Verificare sempre le disposizioni dell’autorità competente territoriale e della propria ARPA (cfr. Cap. 15).
I valori di esposizione professionale citati sono riferimenti tecnici (ACGIH, NIOSH) e non valori limite vincolanti di legge: la valutazione dell’esposizione va condotta secondo il Titolo IX del D.Lgs. 81/08 e la strategia della UNI EN 689.
Non esiste, ad oggi, un valore limite di esposizione professionale vincolante specifico per i fluidi da taglio, né italiano né europeo. Nella pratica si usano per analogia il TLV-TWA ACGIH per le nebbie di olio minerale, pari a 5 mg/m³ come frazione inalabile, e come obiettivo di buona pratica il REL NIOSH per gli aerosol di fluidi da taglio, pari a 0,5 mg/m³ di particolato totale. Attenzione al valore di 0,2 mg/m³ che circola in molta documentazione: era una proposta ACGIH del 2001, ritirata nel 2010, e non è mai stata un TLV. L’assenza di un limite vincolante non riduce gli obblighi: resta l’obbligo di ridurre l’esposizione al minimo tecnicamente possibile.
Il coalescente multistadio è la scelta più diffusa: affidabile, con costi di gestione prevedibili ed efficienza elevata grazie allo stadio finale ad alta efficienza. L’elettrostatico è preferibile quando le perdite di carico devono restare minime e costanti, o quando si lavora con oli interi ad alta temperatura che saturerebbero rapidamente un mezzo filtrante — a patto di garantire la pulizia periodica delle piastre. In molti casi la configurazione migliore è un prestadio centrifugo seguito da un coalescente.
Sì, ed è il funzionamento normale degli aspiratori bordo macchina: non essendoci emissione convogliata all’esterno, non serve autorizzazione alle emissioni. La condizione è che l’aria reimmessa sia effettivamente depurata. Con oli interi soggetti a degradazione termica, o quando l’aerosol può contenere IPA o nitrosammine, il ricircolo richiede filtrazione ad alta efficienza e verifica periodica dell’aria reimmessa.
Indicativamente 500-1.500 m³/h per centri di lavoro piccoli e medi, 1.500-3.000 m³/h per centri grandi e rettifiche, 3.000-6.000 m³/h per linee transfer e macchine multi-mandrino. Il numero però è un punto di partenza: il criterio di verifica è che il carter resti in leggera depressione, dell’ordine di 20-50 Pa, così che le nebbie non fuoriescano dalle fessure e dall’apertura di carico.
In Lombardia, secondo l’Allegato tecnico n. 32: sotto 500 kg/anno di olio l’attività è a inquinamento scarsamente rilevante e basta la comunicazione al Comune; tra 500 e 4.000 kg/anno si aderisce all’autorizzazione generale ex art. 272; oltre 4.000 kg/anno di olio, o oltre 2.000 kg/anno di materiale abradente, serve l’autorizzazione ordinaria ex art. 269. Il conteggio comprende l’olio sia tal quale sia come frazione dell’emulsione. Altre regioni possono adottare soglie diverse.
| Codice | Titolo | Anno | Rilevanza |
|---|---|---|---|
| D.Lgs. 81/08, Titolo IX Capo I | Protezione da agenti chimici – valutazione del rischio e misure specifiche (art. 223, 225) | 2008 | Sez. 10.2 |
| D.Lgs. 81/08, Titolo IX Capo II – All. XLII e XLIII | Agenti cancerogeni e mutageni – elenco processi e valori limite (sostituiti dal DM 11/02/2021) | 2021 | Sez. 10.2 |
| Direttive (UE) 2019/130 e 2019/983 | Modifiche alla direttiva 2004/37/CE – IPA e oli minerali usati nei motori | 2019 | Sez. 10.2 |
| UNI EN 689 | Esposizione sul luogo di lavoro – Strategia per la verifica dell’esposizione per inalazione | 2019 | Sez. 10.2 |
| ACGIH TLV | Olio minerale (nebbie): 5 mg/m³ frazione inalabile, STEL 10 mg/m³ – esclusi i fluidi da taglio | ed. corrente | Sez. 10.2 |
| NIOSH REL | Aerosol di fluidi da taglio: 0,5 mg/m³ totale, 0,4 mg/m³ frazione toracica | 1998 | Sez. 10.2 |
| UNI EN 1093-1 | Sicurezza del macchinario – Valutazione dell’emissione di sostanze pericolose aerodisperse: scelta dei metodi di prova | 2009 | Sez. 10.1, 10.4 |
| UNI EN ISO 14123-1 | Sicurezza del macchinario – Riduzione dei rischi da sostanze pericolose emesse dalle macchine | 2015 | Sez. 10.4 |
| UNI 11304-1 | Depolveratori a secco – Requisiti prestazionali (applicabile agli stadi a mezzo filtrante) | 2008 | Sez. 10.3 |
| D.Lgs. 152/06, art. 269 e 272 | Emissioni in atmosfera – autorizzazione ordinaria e autorizzazioni generali | 2006 | Sez. 10.5 |
| DDUO 7082/2024 (Lombardia), All. 32 | Lavorazioni meccaniche e pulizia meccanica su metalli – soglie e limiti (già DDS 8213/2009) | 2024 | Sez. 10.5 |
Hai suggerimenti, segnalazioni o domande? Questa Wiki è un progetto in evoluzione. Se hai riscontrato un’imprecisione, vuoi suggerire un approfondimento o desideri maggiori informazioni tecniche, scrivici.
Compila il form: secureair.it/wiki-segnalazioni/
I contenuti della SecureAir Wiki sono offerti gratuitamente a scopo informativo e divulgativo. Le informazioni tecniche e i riferimenti normativi riportati sono redatti con la massima cura, ma non costituiscono consulenza professionale: ogni realtà produttiva presenta specificità che devono essere valutate caso per caso, sotto la supervisione di un professionista abilitato (RSPP, igienista industriale, progettista) e alla luce della normativa vigente al momento della consultazione. SecureAir declina ogni responsabilità per decisioni assunte sulla base dei soli contenuti di questa guida.
© 2026 SecureAir — www.secureair.it. Tutti i diritti riservati. È vietata la riproduzione, anche parziale, di testi, tabelle e immagini senza autorizzazione scritta.
Compila il modulo sotto per richiedere un preventivo via email, concordare condizioni particolari o chiarimenti tecnici
 30 giorni soddisfatto o rimborsato
 Garanzia 24 mesi
 Spedizione in 48h
 Pagamenti sicuri in HTTPS
 Ordini telefonici

 Pagamenti sicuri in HTTPS